“이 케이스 벽을 1.2mm로 만들면 출력될까요?”
작은 센서 커버나 전시용 모형을 맡길 때 자주 받는 질문입니다.
CAD 화면에서는 단단해 보여도 세척할 때 집어 들거나, 서포트를 떼거나,
조립 중 나사를 조이는 순간 얇은 벽부터 휠 수 있습니다.
벽 두께는 모델의 한쪽 면에서 반대편 면까지 잰 가장 짧은 거리입니다.
다만 1.2mm인지 2mm인지만으로는 답하기 어렵습니다. 벽이 얼마나 넓고 높은지,
어느 쪽이 고정되는지, 출력 뒤 어느 부분을 잡고 후처리할지도 함께 봐야 합니다.
아이컨택은 먼저 파일에서 1.2mm보다 얇은 구간을 찾습니다.
짧고 양쪽이 연결된 장식이라면 그대로 검토할 수 있지만,
길게 솟은 핀이나 체결부 옆 벽이라면 같은 1.2mm도 쉽게 흔들립니다.
이 숫자 하나로 제작 여부나 강도를 정하지 않는 이유입니다.
하중이 크지 않은 일반 하우징은 2mm 이상을 먼저 대입해 봅니다.
그러나 스냅핏, 볼트 보스, 반복해서 누르는 레버에는 2mm도 부족할 수 있습니다.
이럴 때는 전체 벽을 무작정 키우기보다 힘이 들어오는 모서리에 필렛이나 리브를 더할 수 있는지 함께 봅니다.
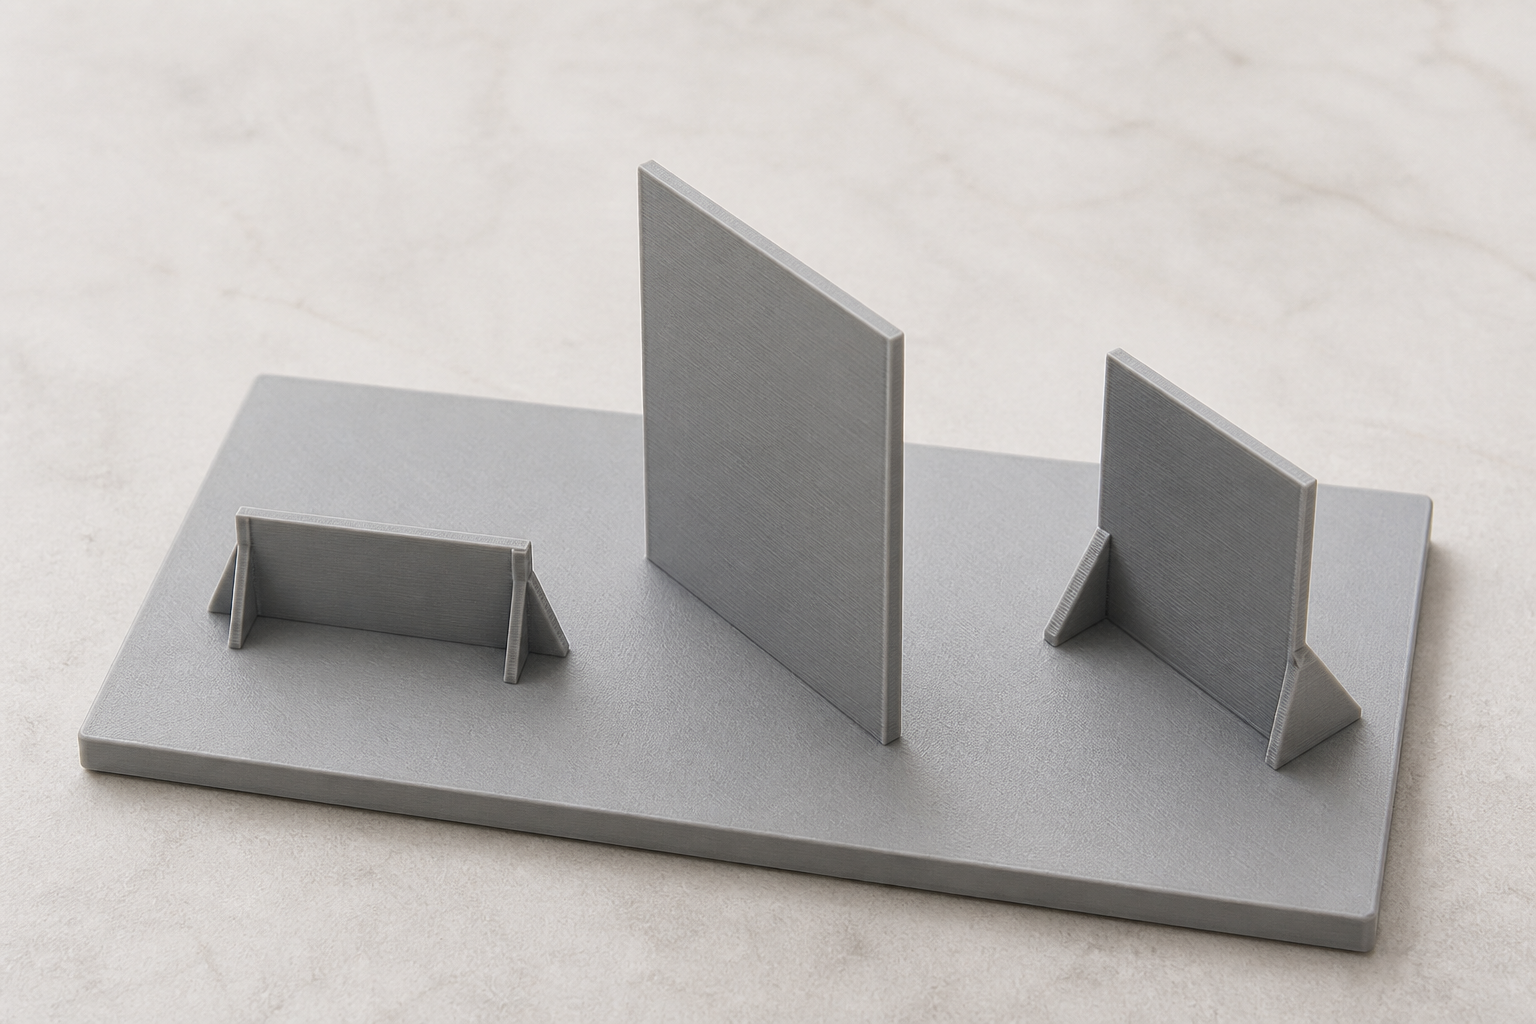
손가락 한 마디만 한 캡과 노트북만 한 커버에 똑같이 2mm를 적용할 수는 없습니다.
면이 넓어질수록 가운데가 눌릴 때 휘는 길이가 늘고, 출력 중 수축이나 배송 충격의 영향도 커집니다.
부품이 커지면 벽을 키울지, 리브로 긴 면을 나눌지, 여러 부품으로 분할할지를 함께 비교합니다.
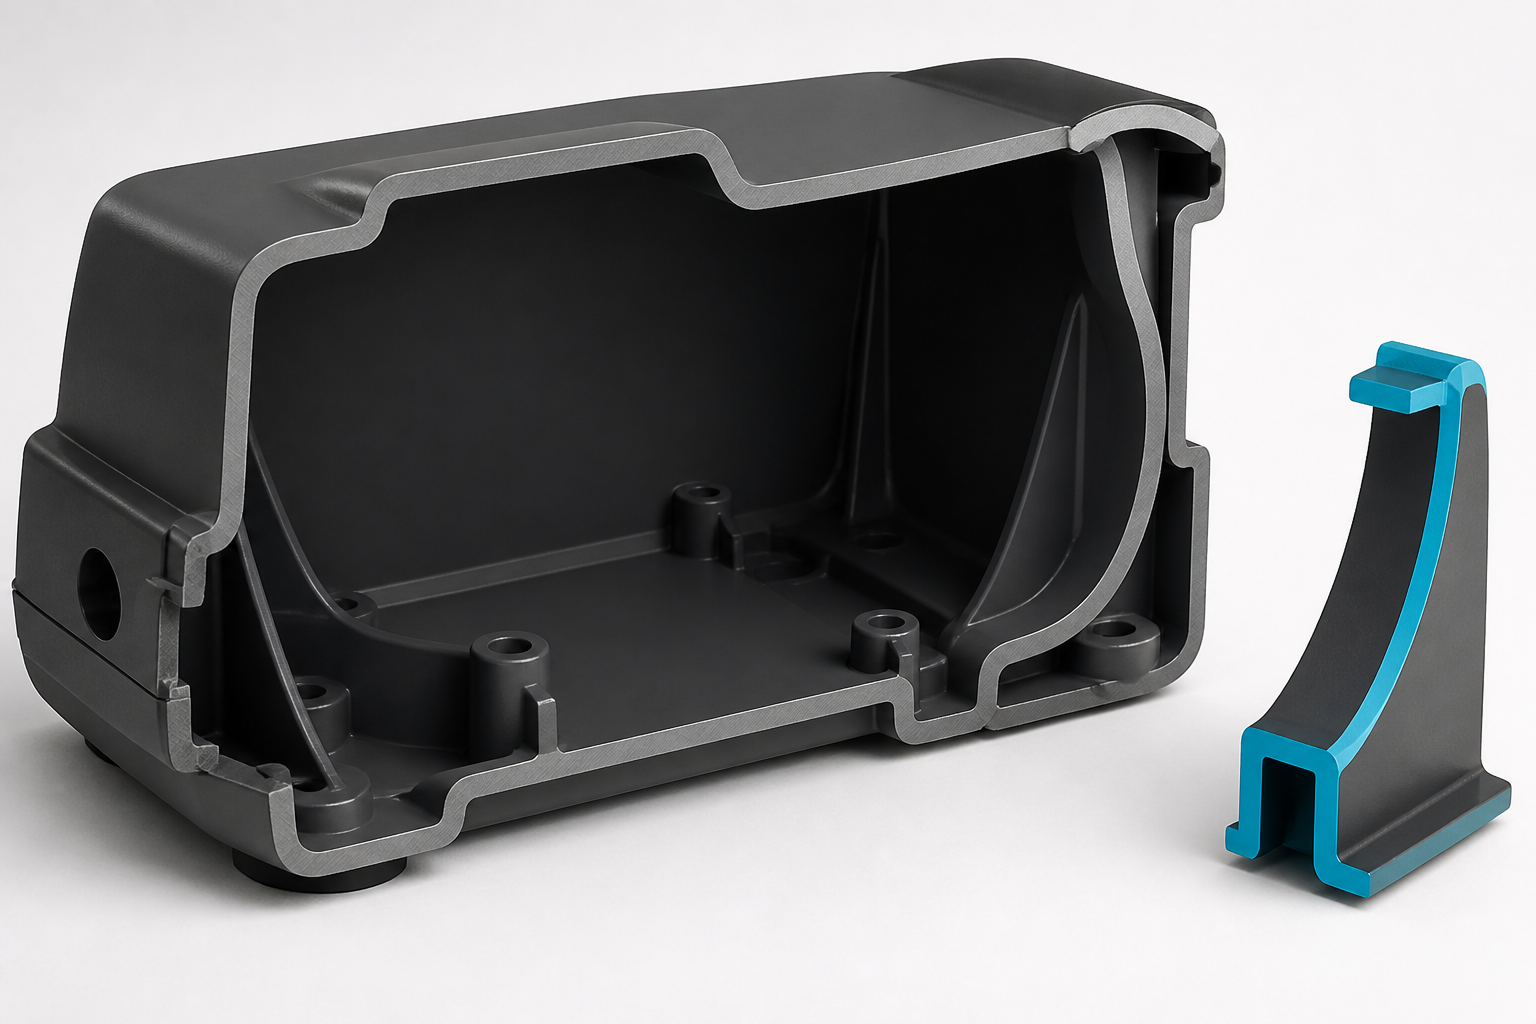
파일에서는 한쪽만 고정된 날개, 넓고 평평한 판, 얇은 벽과 두꺼운 덩어리가 갑자기 만나는 곳부터 살핍니다.
아래 기존 이미지의 붉은 영역이 바로 그런 얇은 곳입니다.
색이 칠해졌다고 곧바로 불량은 아니지만,
세척·서포트 제거·조립·배송 중 먼저 손상될 가능성이 있어 형상을 더 확인합니다.

얇은 벽과 넓은 몸체가 만나는 모서리는 둥글게 잇고, 힘이 흐르는 쪽에는 짧은 리브를 둘 수 있습니다.
속이 빈 부품은 벽을 고르게 맞추면서 재료가 빠질 출구도 남겨야 합니다.
제품만 확대하고 벽 두께를 그대로 두면 이런 약한 구간도 함께 길어집니다.
최대 치수가 3cm보다 작은 파트는 출력 여부와 별개로 샌딩 지원 범위를 확인해야 합니다.
손톱만 한 버튼 캡이나 작은 문자 장식은 단단히 잡을 면이 부족하고,
사포가 잠깐만 모서리를 지나가도 디테일이 둥글어지거나 얇은 돌기가 부러질 수 있기 때문입니다.
따라서 작은 부품은 표면 결을 그대로 받을지, 눈에 띄는 면만 다듬을지,
형상을 키운 뒤 마감할지를 먼저 정합니다.
샌딩을 전제로 두기보다 출력 방향과 서포트가 붙을 위치를 조정하는 쪽이
작은 디테일을 남기는 데 나을 때도 있습니다.
레진 부품은 플랫폼에서 떼었다고 끝난 것이 아닙니다.
아이컨택의 일반적인 흐름은
1차 세척 → 서포트 제거 → 재세척 → 후경화 → 표면 마감 → 최종 품질검사 → 출고입니다.
얇은 벽은 이 과정에서 여러 번 잡히고, 씻기고, 힘을 받습니다.
먼저 표면과 공동에 남은 미경화 재료를 씻고, 서포트를 뗀 뒤 가려졌던 면을 다시 세척합니다.
세척액과 후경화 조건은 재료와 장비에 맞춰 정합니다.
그다음 필요한 부품만 블라스팅·샌딩·도색 같은 마감으로 넘어갑니다.
마지막에는 균열, 서포트 자국, 휨과 합의한 치수를 확인합니다.
분말·필라멘트·금속은 제거와 마감 순서가 다르지만,
벽 두께는 출력 직후가 아니라 마감과 검사를 마친 상태를 기준으로 봅니다.
공정명만 보고 벽 두께를 확정하지는 않습니다.
먼저 부품 전체 크기와 가장 얇고 긴 곳을 찾고, 그 구간이 출력과 후처리를 어떻게 지나가는지 대조합니다.
판단이 애매한 부품은 가장 얇고 긴 곳을 넣은 시편이나 초도품으로 외관, 휨, 파손과 필요한 치수를 확인합니다. 홀과 맞춤 치수는 오차·공차 가이드, 볼트와 보스 주변은 연결·조립 부품 가이드와 함께 보면 좋습니다.
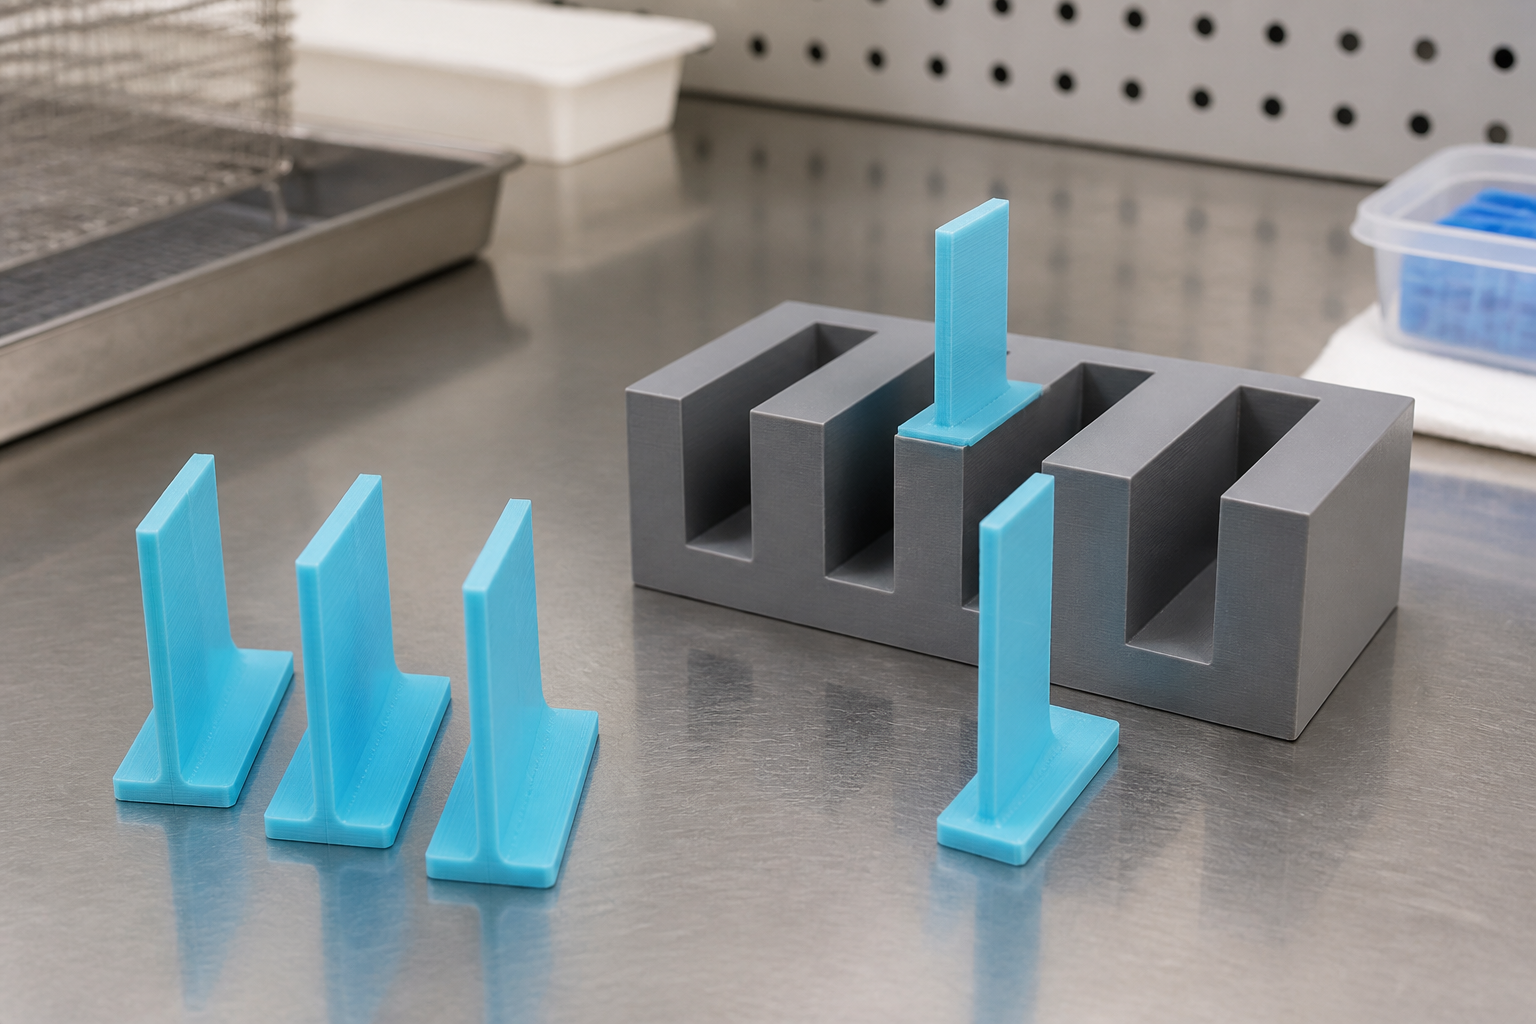
전체 크기와 가장 얇은 위치, 사용 목적, 원하는 재료와 마감을 함께 남겨 주세요. 아이컨택이 유지할 두께와 보강할 구간을 파일에서 살펴봅니다. 실시간 견적에서 파일 검토를 시작하세요.