결론부터 말하면, 실외 부품이라는 이유만으로 ASA를 고르면 판단이 끝나는 것은 아니다. 이번에 확인한 Prusament 두 등급만 놓고 보면 ASA의 하중변형온도(HDT)가 PETG보다 높고, 제조사도 ASA를 UV 노출이 있는 실외 용도로 안내한다. 반면 큰 ASA 부품은 워핑을 관리해야 하므로 장비와 형상에 따라 생산 리스크가 커진다.
따라서 먼저 최대 표면온도와 그때의 하중을 정하고, 같은 응력에서 측정한 해당 등급의 HDT를 비교해야 한다. 그다음 햇빛·수분·색 변화·강도 저하의 합격 기준을 정해 동일 공정 시편과 실제 조립체로 확인한다. 이 순서를 거치면 “ASA냐 PETG냐”가 재료 이름의 선호가 아니라 검증 가능한 설계 결정이 된다.
선택 전 확인할 4가지
| 판단 항목 | 선별 기준과 기록 |
|---|
| 열과 하중 | ASA 우선 검증: 부품 온도가 높고 그 상태에서 하중을 받음
PETG 후보: 온도 피크가 낮고 지속시간·하중이 제한됨
기록: 최대 표면온도, 지속시간, 하중 방향 |
| 실외 노출 | ASA 우선 검증: 직사광, 비, 계절 온도변화를 직접 받음
PETG 후보: 차광된 케이스 내부 또는 교체주기가 짧음
기록: UV·수분·색·강도 허용 변화량 |
| 출력 형상 | ASA 우선 검증: 인클로저와 수축 관리가 가능한 크기·형상
PETG 후보: 큰 평면, 긴 치수처럼 워핑 비용이 큰 형상
기록: 바닥 면적, 길이, 공차, 지지 구조 |
| 양산 검증 | 비교 단위: 소재명이 아니라 실제로 구매할 등급·색상·공정조건
기록: 등급, 색상, 배치, 적층방향, 벽 수, 건조조건 |
이 표는 보편적인 소재 순위가 아니라, 후보를 줄이기 위한 입력 항목이다. 최종 선택은 아래의 등급별 자료와 부품 시험으로 확인해야 한다.
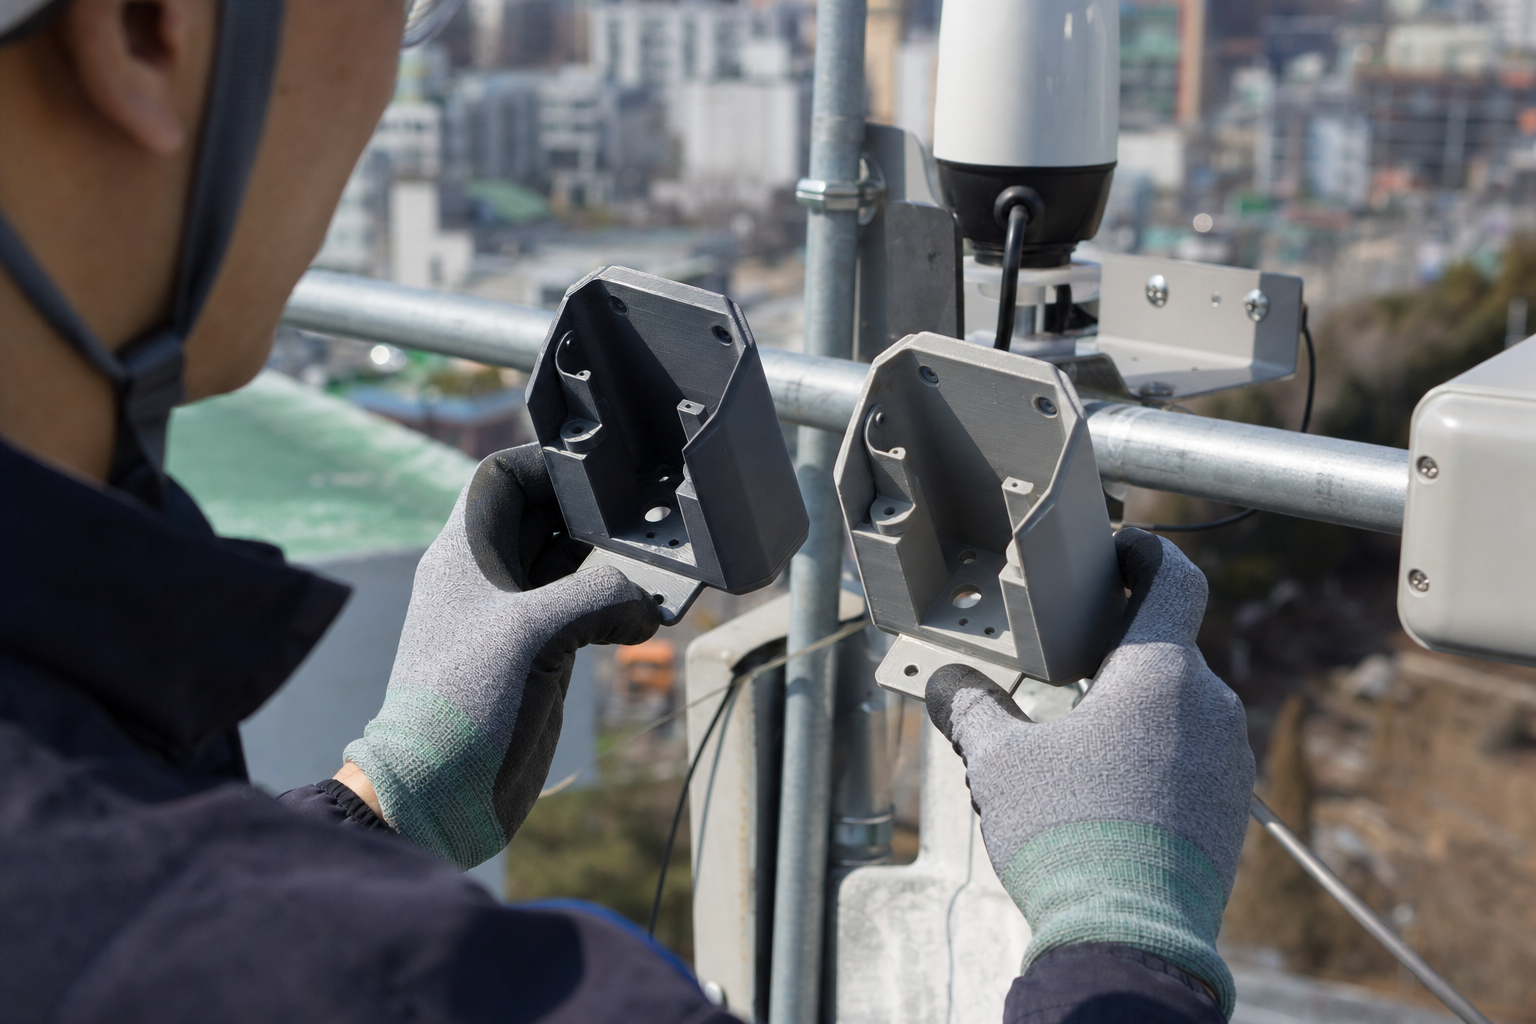
실외 장착 위치에서 후보 등급의 형상과 조립 조건을 비교하는 연출 이미지다. 사진 자체는 ASA·PETG의 성능 시험 결과를 뜻하지 않는다.
HDT와 사용온도 구분
ISO 75-2:2013은 플라스틱의 하중변형온도를 굽힘응력에 따라 구분한다. 방법 A는 1.80 MPa, 방법 B는 0.45 MPa, 방법 C는 8.00 MPa 조건이다. 숫자를 비교할 때 시험법과 응력이 다르면 같은 줄에 놓을 수 없다.
현재 공개된 Prusament ASA TDS 버전 1.1에는 ISO 75 기준 0.45 MPa에서 93°C, 1.80 MPa에서 86°C가 기재돼 있다. Prusament PETG TDS 버전 1.1의 값은 두 응력에서 모두 68°C다.
| 공개 TDS 등급 | HDT 값과 해석 |
|---|
| ASA | 0.45 MPa: 93°C
1.80 MPa: 86°C
같은 등급·시험조건 안에서 PETG보다 높은 비교값 |
| PETG | 0.45 MPa: 68°C
1.80 MPa: 68°C
열·하중 요구가 낮을 때만 후보 유지 |
여기서 93°C를 “93°C까지 안전”이라고 바꾸면 오류다. HDT 시험편의 형상, 출력 방향, 어닐링 여부, 벽 구조는 실제 부품과 다를 수 있고, 크리프·체결 응력·온도 지속시간도 반영되지 않는다. 두 TDS 역시 값이 출력 설정과 시험 환경에 따라 달라질 수 있다고 명시한다. HDT는 용융점도, 유리전이온도도, 제조사가 보증하는 연속사용온도도 아니다.
실무 판정: 실제 부품이 열을 받을 때의 하중을 먼저 적는다. 그 조건과 가까운 응력의 TDS 값을 1차 선별에만 쓰고, 허용 변형량을 정한 조립체 열시험으로 결론을 낸다.
UV 안정성과 실외 수명
Prusament ASA 소재 안내는 이 등급을 UV에 안정적이며 실외 사용에 적합하다고 설명한다. 반면 Prusament PETG 소재 안내는 낮은 워핑과 출력 편의성을 강조하지만 ASA와 같은 방식의 실외 내후성 보증을 제시하지 않는다. 이는 두 등급을 선별하는 제조사 정보이지, 특정 부품의 수명을 계산한 결과는 아니다.
독립 실험인 Sedlak 등, Materials 16(8), 3268은 여러 제조사의 PLA·PETG·ABS·ASA 시편을 비교했다. 연구진은 125 W 수은램프에서 20시간과 100시간 UV 노출, 55°C·100% 습도 100시간, 온도 사이클, 60°C 노출, 차양 아래 98일 실외 노출 등을 각각 실시했다. 짧은 UV 노출에서 PETG와 ASA의 인장강도 저하가 통계적으로 뚜렷하지 않은 경우가 있었지만, 제조사별 결과가 달랐고 일부 ASA 시편은 100시간 UV 뒤 취성 파단을 보였다.
이 결과는 “PETG도 실외에서 ASA와 같다”는 증거가 아니다. 반대로 “ASA면 조건 없이 오래 간다”는 증거도 아니다. 논문에서 사용한 램프, 거리, 시간과 실제 지역의 일사량·비·온도·오염 조건 사이에는 수명 환산식이 제시되지 않았다.
ISO 4892-1:2024도 실험실 광원 노출을 설계하고 해석할 때 광원, 온도, 수분, 시험편과 평가 특성을 함께 다루도록 규정한다. 따라서 “UV 100시간 = 실외 몇 년”처럼 시간만 바꾸는 계산은 이 글의 근거 범위를 벗어난다.
실무 판정: 실외 요구사항은 연수 하나로 쓰지 않는다. 예를 들어 “직사광과 비에 노출된 뒤 색차, 균열, 체결력, 치수 변화가 각각 얼마 이하여야 하는가”처럼 측정 가능한 합격 기준으로 바꾼다.
큰 부품의 워핑·공정비용
Prusament 권장조건은 ASA 노즐 260±10°C, 베드 110±5°C이고, PETG는 노즐 250±10°C, 베드 80±10°C다. ASA TDS는 큰 부품에서 3 mm 이상 브림을 권장하며, 소재 안내는 인클로저와 드래프트 실드가 워핑 관리에 도움이 된다고 설명한다. PETG는 일반적으로 브림과 인클로저가 필수는 아니지만 베드에 지나치게 강하게 붙을 수 있고, 스트링잉과 서포트 제거가 까다로울 수 있다.
출력조건 근거: ASA TDS·ASA 소재 안내, PETG TDS·PETG 소재 안내.
그래서 작은 브래킷에서 확인한 성공 조건을 긴 커버나 넓은 플레이트에 그대로 적용하면 안 된다. ASA의 높은 HDT가 설계상 유리해도 모서리 들뜸과 수축으로 공차를 잃으면 실제 생산 결과는 불리하다. 반대로 PETG가 잘 출력된다는 이유만으로 열·하중·직사광 요구를 낮춰 잡을 수도 없다.
- ASA 후보를 유지할 조건: 인클로저 내부 온도와 바람을 통제할 수 있고, 실제 크기의 수축·뒤틀림을 측정할 수 있다.
- PETG 후보를 유지할 조건: 최대 온도와 하중이 등급 검증 범위 안에 있고, 차광 또는 교체주기로 내후성 요구를 관리할 수 있다.
- 둘 다 보류할 조건: 열원과 부품 표면온도를 측정하지 않았거나, 체결 상태의 크리프 허용량을 정하지 않았다.
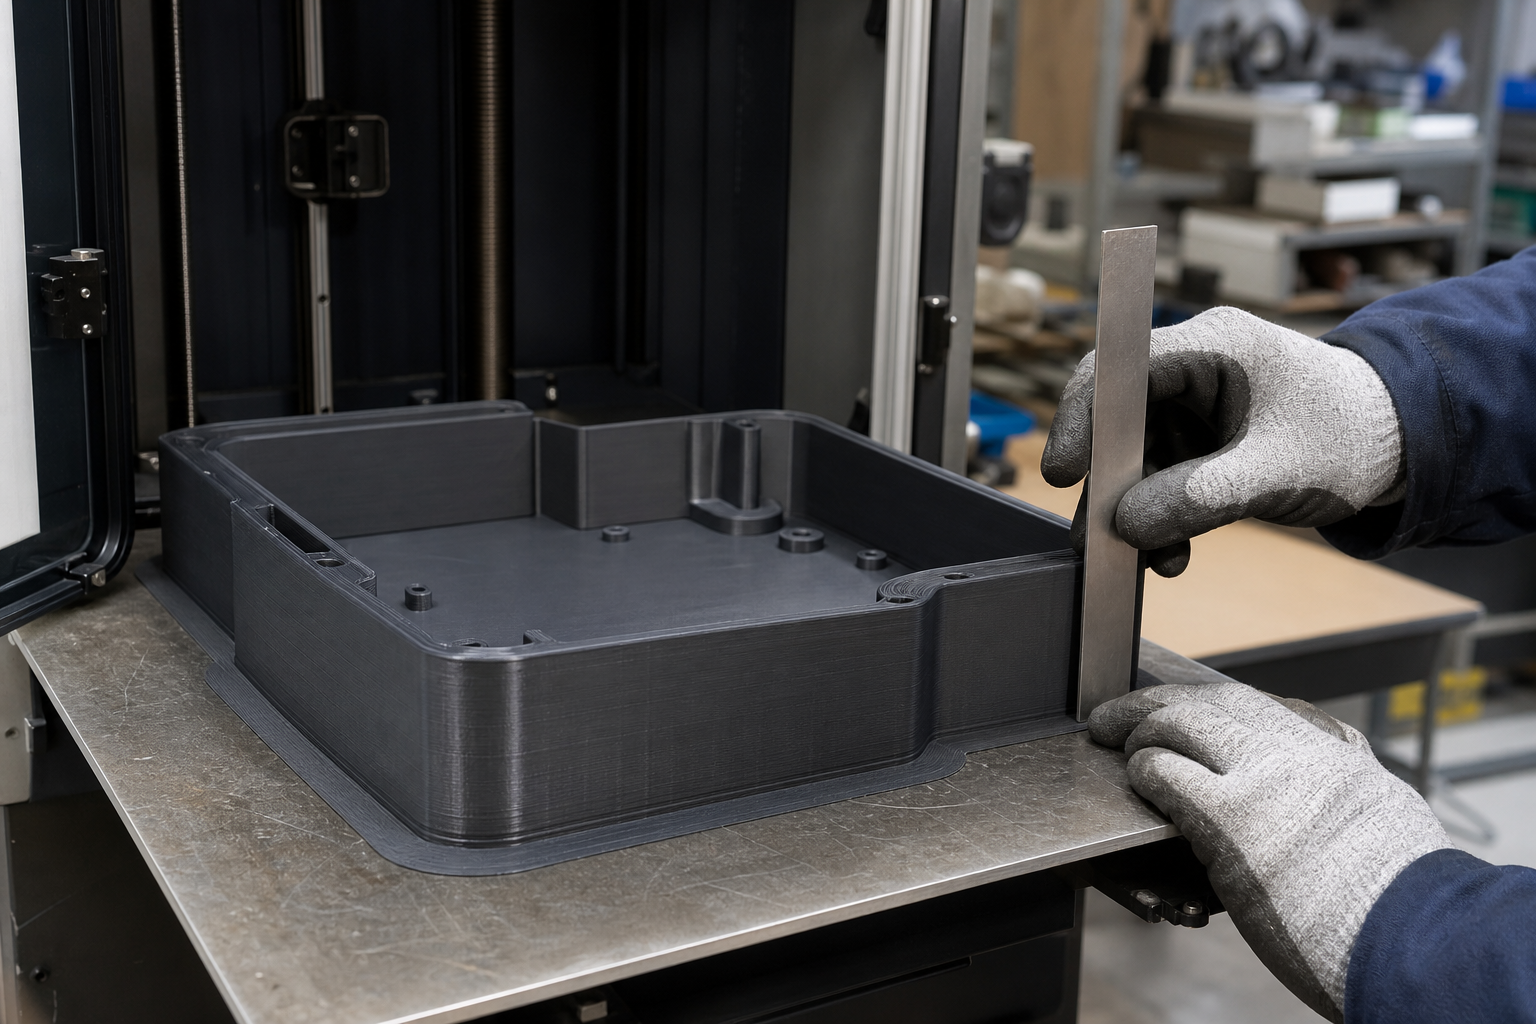
대형 출력물은 소재명만으로 판단하지 않고 모서리 들뜸과 치수 변화를 실제 형상에서 확인해야 한다. 사진은 점검 상황을 재현한 이미지다.
최종 선택을 닫는 4단계 검증
- 사용조건을 수치로 고정한다. 가장 더운 시간의 부품 표면온도, 지속시간, 체결·굽힘 하중, 직사광·비·세척제 노출을 기록한다. 주변 기온 대신 실제 표면온도를 쓴다.
- 구매할 등급의 문서를 같은 조건으로 읽는다. “ASA 일반”과 “PETG 일반”을 비교하지 않는다. 동일 시험법과 응력의 HDT, 문서 버전, 시편 조건을 한 표에 놓고 결측값은 추정하지 않는다.
- 등급별 시편을 같은 공정으로 만든다. 색상, 건조조건, 노즐, 적층높이, 벽 수, 인필, 적층방향을 고정한다. 노출 전 치수와 강도 또는 체결력을 기준값으로 남긴다.
- 시편 다음에 실제 조립체를 시험한다. 열과 하중을 동시에 걸고, 예정된 UV·수분 노출 뒤 변형·균열·색·체결력을 다시 측정한다. 합격한 등급과 공정조건을 자재명세와 작업표준에 함께 고정한다.
시험 설계 참고: ISO 4892-1:2024의 광원 노출 일반 지침과 Sedlak 등의 등급별 열화 실험 조건.
예를 들어 차양 없는 센서 브래킷이 여름 직사광 아래에서 체결 하중을 계속 받는다면 ASA를 우선 검증할 이유가 있다. 그러나 그 결론은 93°C라는 숫자 하나가 아니라, 표면온도 측정과 체결 상태의 변형시험을 통과했을 때만 성립한다. 차광된 실내 지그처럼 열·UV 요구가 낮고 큰 평면 형상 때문에 워핑 비용이 큰 경우에는 PETG가 생산성 측면의 후보로 남을 수 있다.
소재 선정 다음 단계
후보 등급을 정했다면 출력 전 파일·공정·소재 준비 단계에서 형상과 슬라이싱 조건을 함께 점검한다. 단일 시편을 통과한 뒤에는 반복 제작의 공정 샘플링과 검사 기준으로 넘어가 배치 간 편차를 관리한다.
3D프린팅 실시간 견적은 아래 링크에서 확인할 수 있습니다.
3D프린팅 실시간 견적 확인

결론부터 말하면, 실외 부품이라는 이유만으로 ASA를 고르면 판단이 끝나는 것은 아니다. 이번에 확인한 Prusament 두 등급만 놓고 보면 ASA의 하중변형온도(HDT)가 PETG보다 높고, 제조사도 ASA를 UV 노출이 있는 실외 용도로 안내한다. 반면 큰 ASA 부품은 워핑을 관리해야 하므로 장비와 형상에 따라 생산 리스크가 커진다.
따라서 먼저 최대 표면온도와 그때의 하중을 정하고, 같은 응력에서 측정한 해당 등급의 HDT를 비교해야 한다. 그다음 햇빛·수분·색 변화·강도 저하의 합격 기준을 정해 동일 공정 시편과 실제 조립체로 확인한다. 이 순서를 거치면 “ASA냐 PETG냐”가 재료 이름의 선호가 아니라 검증 가능한 설계 결정이 된다.
선택 전 확인할 4가지
PETG 후보: 온도 피크가 낮고 지속시간·하중이 제한됨
기록: 최대 표면온도, 지속시간, 하중 방향
PETG 후보: 차광된 케이스 내부 또는 교체주기가 짧음
기록: UV·수분·색·강도 허용 변화량
PETG 후보: 큰 평면, 긴 치수처럼 워핑 비용이 큰 형상
기록: 바닥 면적, 길이, 공차, 지지 구조
기록: 등급, 색상, 배치, 적층방향, 벽 수, 건조조건
이 표는 보편적인 소재 순위가 아니라, 후보를 줄이기 위한 입력 항목이다. 최종 선택은 아래의 등급별 자료와 부품 시험으로 확인해야 한다.
HDT와 사용온도 구분
ISO 75-2:2013은 플라스틱의 하중변형온도를 굽힘응력에 따라 구분한다. 방법 A는 1.80 MPa, 방법 B는 0.45 MPa, 방법 C는 8.00 MPa 조건이다. 숫자를 비교할 때 시험법과 응력이 다르면 같은 줄에 놓을 수 없다.
현재 공개된 Prusament ASA TDS 버전 1.1에는 ISO 75 기준 0.45 MPa에서 93°C, 1.80 MPa에서 86°C가 기재돼 있다. Prusament PETG TDS 버전 1.1의 값은 두 응력에서 모두 68°C다.
1.80 MPa: 86°C
같은 등급·시험조건 안에서 PETG보다 높은 비교값
1.80 MPa: 68°C
열·하중 요구가 낮을 때만 후보 유지
여기서 93°C를 “93°C까지 안전”이라고 바꾸면 오류다. HDT 시험편의 형상, 출력 방향, 어닐링 여부, 벽 구조는 실제 부품과 다를 수 있고, 크리프·체결 응력·온도 지속시간도 반영되지 않는다. 두 TDS 역시 값이 출력 설정과 시험 환경에 따라 달라질 수 있다고 명시한다. HDT는 용융점도, 유리전이온도도, 제조사가 보증하는 연속사용온도도 아니다.
실무 판정: 실제 부품이 열을 받을 때의 하중을 먼저 적는다. 그 조건과 가까운 응력의 TDS 값을 1차 선별에만 쓰고, 허용 변형량을 정한 조립체 열시험으로 결론을 낸다.
UV 안정성과 실외 수명
Prusament ASA 소재 안내는 이 등급을 UV에 안정적이며 실외 사용에 적합하다고 설명한다. 반면 Prusament PETG 소재 안내는 낮은 워핑과 출력 편의성을 강조하지만 ASA와 같은 방식의 실외 내후성 보증을 제시하지 않는다. 이는 두 등급을 선별하는 제조사 정보이지, 특정 부품의 수명을 계산한 결과는 아니다.
독립 실험인 Sedlak 등, Materials 16(8), 3268은 여러 제조사의 PLA·PETG·ABS·ASA 시편을 비교했다. 연구진은 125 W 수은램프에서 20시간과 100시간 UV 노출, 55°C·100% 습도 100시간, 온도 사이클, 60°C 노출, 차양 아래 98일 실외 노출 등을 각각 실시했다. 짧은 UV 노출에서 PETG와 ASA의 인장강도 저하가 통계적으로 뚜렷하지 않은 경우가 있었지만, 제조사별 결과가 달랐고 일부 ASA 시편은 100시간 UV 뒤 취성 파단을 보였다.
이 결과는 “PETG도 실외에서 ASA와 같다”는 증거가 아니다. 반대로 “ASA면 조건 없이 오래 간다”는 증거도 아니다. 논문에서 사용한 램프, 거리, 시간과 실제 지역의 일사량·비·온도·오염 조건 사이에는 수명 환산식이 제시되지 않았다.
ISO 4892-1:2024도 실험실 광원 노출을 설계하고 해석할 때 광원, 온도, 수분, 시험편과 평가 특성을 함께 다루도록 규정한다. 따라서 “UV 100시간 = 실외 몇 년”처럼 시간만 바꾸는 계산은 이 글의 근거 범위를 벗어난다.
실무 판정: 실외 요구사항은 연수 하나로 쓰지 않는다. 예를 들어 “직사광과 비에 노출된 뒤 색차, 균열, 체결력, 치수 변화가 각각 얼마 이하여야 하는가”처럼 측정 가능한 합격 기준으로 바꾼다.
큰 부품의 워핑·공정비용
Prusament 권장조건은 ASA 노즐 260±10°C, 베드 110±5°C이고, PETG는 노즐 250±10°C, 베드 80±10°C다. ASA TDS는 큰 부품에서 3 mm 이상 브림을 권장하며, 소재 안내는 인클로저와 드래프트 실드가 워핑 관리에 도움이 된다고 설명한다. PETG는 일반적으로 브림과 인클로저가 필수는 아니지만 베드에 지나치게 강하게 붙을 수 있고, 스트링잉과 서포트 제거가 까다로울 수 있다.
출력조건 근거: ASA TDS·ASA 소재 안내, PETG TDS·PETG 소재 안내.
그래서 작은 브래킷에서 확인한 성공 조건을 긴 커버나 넓은 플레이트에 그대로 적용하면 안 된다. ASA의 높은 HDT가 설계상 유리해도 모서리 들뜸과 수축으로 공차를 잃으면 실제 생산 결과는 불리하다. 반대로 PETG가 잘 출력된다는 이유만으로 열·하중·직사광 요구를 낮춰 잡을 수도 없다.
최종 선택을 닫는 4단계 검증
시험 설계 참고: ISO 4892-1:2024의 광원 노출 일반 지침과 Sedlak 등의 등급별 열화 실험 조건.
예를 들어 차양 없는 센서 브래킷이 여름 직사광 아래에서 체결 하중을 계속 받는다면 ASA를 우선 검증할 이유가 있다. 그러나 그 결론은 93°C라는 숫자 하나가 아니라, 표면온도 측정과 체결 상태의 변형시험을 통과했을 때만 성립한다. 차광된 실내 지그처럼 열·UV 요구가 낮고 큰 평면 형상 때문에 워핑 비용이 큰 경우에는 PETG가 생산성 측면의 후보로 남을 수 있다.
소재 선정 다음 단계
후보 등급을 정했다면 출력 전 파일·공정·소재 준비 단계에서 형상과 슬라이싱 조건을 함께 점검한다. 단일 시편을 통과한 뒤에는 반복 제작의 공정 샘플링과 검사 기준으로 넘어가 배치 간 편차를 관리한다.
3D프린팅 실시간 견적은 아래 링크에서 확인할 수 있습니다.
3D프린팅 실시간 견적 확인