뼈가 자랄 빈 공간을 많이 만들수록 좋은 지지체가 될까? 세라믹 뼈 지지체에서는 세포와 체액이 드나들 길을 만들면서도, 조직이 자라는 동안 필요한 강도를 유지해야 한다. 3D프린팅은 그 길의 모양을 설계하게 해 주지만, 최종 성능은 출력 뒤 제조 과정까지 거쳐야 알 수 있다.
세라믹 재료와 의료 응용을 검토한 동료 심사 전 사전 공개 논문은 이 문제를 재료, 기공, 제조 과정의 관계로 설명한다. 서로 다른 시험을 한데 모아 성능 순위를 매긴 정식 메타분석은 아니다.
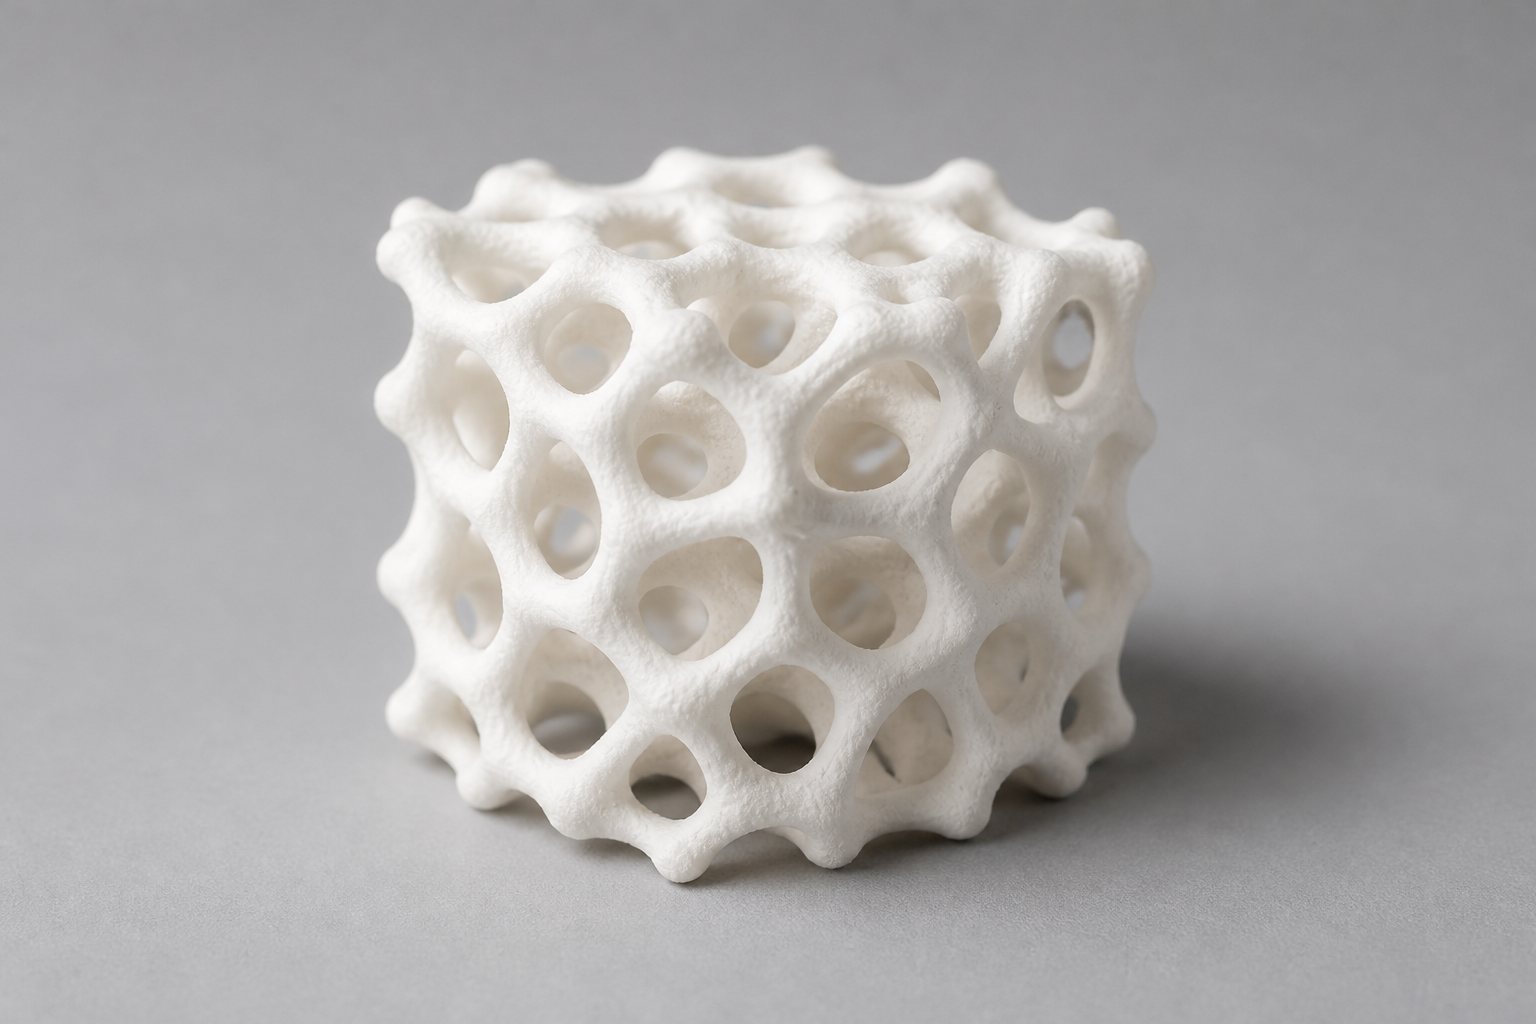
AI 개념 이미지: 연결된 기공을 가진 세라믹 뼈 지지체의 구조를 보여준다. 실제 제품이나 장비를 촬영한 사진은 아니다.
1. 세라믹 뼈 지지체의 기공은 무엇을 위한 공간인가
뼈 재생용 지지체는 새 조직이 자리 잡을 틀이다. 그 안의 기공은 세포가 이동하고 영양분이 운반되며, 혈관과 조직이 자라 들어갈 공간을 제공한다. 따라서 기공은 단순히 재료를 덜 쓰기 위해 비워 둔 자리가 아니다.
기공의 총량만으로 그 역할을 판단하기도 어렵다. 바깥과 이어지지 않은 고립된 기공은 혈관이나 조직이 자라 들어가는 데 거의 기여하지 않는다. 체액과 세포가 지나갈 경로가 이어져 있는지가 중요한 이유다.
3D프린팅의 장점은 이 경로를 디지털 모델에서 설계할 수 있다는 데 있다. 제조 과정에서 우연히 생긴 빈 공간에 맡기는 대신, 어디를 비우고 어떻게 연결할지 형상에 반영한다.
그렇다고 빈 공간을 계속 늘릴 수는 없다. 검토 논문에 따르면 기공률이 높아지면 표면적과 체액 침투, 세포가 접근할 수 있는 공간은 늘어나지만, 재료의 강성과 강도는 낮아진다. 분해 속도도 흔히 빨라진다.
세라믹 자체의 성질도 이 균형에 영향을 준다. 많은 치밀한 세라믹은 단단하고 누르는 힘에는 강한 편이지만, 잡아당기는 힘이나 이미 존재하는 흠에는 민감하다. 기공을 넣은 지지체라면 빈 공간의 배치와 함께 제조 중 생긴 결함도 살펴야 한다.
2. 세라믹 3D프린팅은 출력 뒤에 무엇이 남나
세라믹 3D프린팅에서 프린터가 만든 형상이 곧바로 완성 부품이 되는 경우는 드물다. 보통은 아직 결합재가 섞인 성형체를 얻고, 결합재를 제거한 다음 열로 세라믹 입자를 단단히 이어 붙이는 소결을 거친다.
출력 방식에 따라 성형체를 만드는 조건도 다르다. 빛으로 세라믹 입자가 든 액체를 굳히는 광조형은 높은 해상도를 제공하지만, 입자를 얼마나 많이 넣을지와 액체가 얼마나 잘 흐를지 사이에서 절충이 필요하다.
잉크를 노즐로 밀어 쌓는 방식은 또 다른 조건을 요구한다. 잉크가 노즐을 지날 때는 흘러야 하고, 쌓인 뒤에는 제자리에 버틸 만큼 형태를 회복해야 한다.
결합재 제거에서는 내부에서 생긴 휘발성 물질이 밖으로 빠져나가야 한다. 고분자 결합재가 분해되는 속도가 배출 속도를 앞지르면 내부 압력이 올라 부풀음, 균열, 층간 박리나 변형이 생길 수 있다.
이어지는 소결에서는 열을 받은 세라믹 입자 사이로 물질이 이동한다. 입자끼리 맞닿은 부분이 커지기도 하고, 입자 중심 사이가 가까워지면서 성형체가 줄어들기도 한다. 연결부가 커지는 현상과 전체 형상의 수축은 같은 일이 아니다.
수축은 모든 방향에서 같지 않을 수 있다. 그래서 출력할 모양을 그리는 CAD 단계부터 치수를 보정해야 할 수도 있다. 설계 화면에서 기공이 이어져 보이는 것과 소결 뒤 실제 기공 형상이 목표대로 남는 것은 구분해서 봐야 한다.
3. 수산화인회석과 인산삼칼슘은 어떻게 다른가
뼈 지지체에 쓰이는 세라믹 가운데 수산화인회석과 인산삼칼슘은 뼈의 무기질과 화학적으로 친화성이 있다. 그러나 검토 논문은 두 재료를 각각 단일 재료로 써서 하중을 지탱하는 데에는 기계적 한계가 있다고 짚는다.
두 재료가 체내에서 남는 방식도 같지 않다. 인산삼칼슘은 일반적으로 용해성이 더 높아, 지지체가 체내에 더 많이 흡수되기를 원하는 경우에 유용하다.
흡수되는 재료라면 분해 자체가 설계의 일부다. 동시에 새 조직이 지지체를 대체할 때까지는 필요한 기계적 기능을 유지해야 한다. 기공을 늘려 조직이 들어올 공간을 확보하는 결정은 이 유지 기간과 함께 판단해야 한다.
4. 설계한 기공과 실제 강도는 어떻게 비교해야 하나
완성된 지지체의 밀도가 비슷하다고 신뢰성까지 같지는 않다. 결함이 어디에 얼마나 있는지, 재료 내부가 어떤 상태인지에 따라 두 부품의 신뢰성은 크게 달라질 수 있다. 기공률 하나로 강도를 대신 말하기 어려운 까닭이다.
크기를 키울 때도 같은 설계를 그대로 옮겨 생각하기 어렵다. 부품이 커지면 제조 중 물질이 이동해야 하는 거리가 늘고, 위치마다 다른 온도와 수축을 제어하기가 더 어려워진다.
논문에 실린 서로 다른 연구의 결과를 비교할 때는 시험 조건을 함께 읽어야 한다. 시편 모양과 표면 마감, 기공률, 하중을 가한 속도, 유체 조성이나 분해 조건이 다르면 수치만 나란히 놓아서는 차이의 뜻을 알기 어렵다.
5. 아이컨택의 시선: 기공 도면과 완성 지지체를 함께 본다
뼈 재생용 세라믹 지지체를 설계한다면 목표 기공률을 정하는 데서 멈추지 않을 만하다. 세포와 체액이 지날 연결 경로를 설계하고, 소결 뒤에도 그 경로가 의도한 형상으로 남는지 확인하는 것이 같은 설계 문제라고 볼 수 있다.
특히 하중을 받아야 하거나 체내에서 흡수될 지지체라면, 완성품의 결함과 강도를 기공 형상 및 필요한 기능 유지 기간과 함께 살펴야 한다. 3D프린팅이 제공하는 것은 기공을 설계할 기회다. 그 설계의 성능은 제조가 끝난 지지체에서 판단해야 한다.
이 글은 3D프린팅·CNC·다양한 소재 전문 플랫폼 기업 아이컨택이 공식 자료를 바탕으로 정리했습니다.
출처
[1] arXiv.org, 세라믹 재료: 원자 결합과 가공에서 미세조직·기능 특성·의료 응용까지, 2026-10-07

뼈가 자랄 빈 공간을 많이 만들수록 좋은 지지체가 될까? 세라믹 뼈 지지체에서는 세포와 체액이 드나들 길을 만들면서도, 조직이 자라는 동안 필요한 강도를 유지해야 한다. 3D프린팅은 그 길의 모양을 설계하게 해 주지만, 최종 성능은 출력 뒤 제조 과정까지 거쳐야 알 수 있다.
세라믹 재료와 의료 응용을 검토한 동료 심사 전 사전 공개 논문은 이 문제를 재료, 기공, 제조 과정의 관계로 설명한다. 서로 다른 시험을 한데 모아 성능 순위를 매긴 정식 메타분석은 아니다.
AI 개념 이미지: 연결된 기공을 가진 세라믹 뼈 지지체의 구조를 보여준다. 실제 제품이나 장비를 촬영한 사진은 아니다.
1. 세라믹 뼈 지지체의 기공은 무엇을 위한 공간인가
뼈 재생용 지지체는 새 조직이 자리 잡을 틀이다. 그 안의 기공은 세포가 이동하고 영양분이 운반되며, 혈관과 조직이 자라 들어갈 공간을 제공한다. 따라서 기공은 단순히 재료를 덜 쓰기 위해 비워 둔 자리가 아니다.
기공의 총량만으로 그 역할을 판단하기도 어렵다. 바깥과 이어지지 않은 고립된 기공은 혈관이나 조직이 자라 들어가는 데 거의 기여하지 않는다. 체액과 세포가 지나갈 경로가 이어져 있는지가 중요한 이유다.
3D프린팅의 장점은 이 경로를 디지털 모델에서 설계할 수 있다는 데 있다. 제조 과정에서 우연히 생긴 빈 공간에 맡기는 대신, 어디를 비우고 어떻게 연결할지 형상에 반영한다.
그렇다고 빈 공간을 계속 늘릴 수는 없다. 검토 논문에 따르면 기공률이 높아지면 표면적과 체액 침투, 세포가 접근할 수 있는 공간은 늘어나지만, 재료의 강성과 강도는 낮아진다. 분해 속도도 흔히 빨라진다.
세라믹 자체의 성질도 이 균형에 영향을 준다. 많은 치밀한 세라믹은 단단하고 누르는 힘에는 강한 편이지만, 잡아당기는 힘이나 이미 존재하는 흠에는 민감하다. 기공을 넣은 지지체라면 빈 공간의 배치와 함께 제조 중 생긴 결함도 살펴야 한다.
2. 세라믹 3D프린팅은 출력 뒤에 무엇이 남나
세라믹 3D프린팅에서 프린터가 만든 형상이 곧바로 완성 부품이 되는 경우는 드물다. 보통은 아직 결합재가 섞인 성형체를 얻고, 결합재를 제거한 다음 열로 세라믹 입자를 단단히 이어 붙이는 소결을 거친다.
출력 방식에 따라 성형체를 만드는 조건도 다르다. 빛으로 세라믹 입자가 든 액체를 굳히는 광조형은 높은 해상도를 제공하지만, 입자를 얼마나 많이 넣을지와 액체가 얼마나 잘 흐를지 사이에서 절충이 필요하다.
잉크를 노즐로 밀어 쌓는 방식은 또 다른 조건을 요구한다. 잉크가 노즐을 지날 때는 흘러야 하고, 쌓인 뒤에는 제자리에 버틸 만큼 형태를 회복해야 한다.
결합재 제거에서는 내부에서 생긴 휘발성 물질이 밖으로 빠져나가야 한다. 고분자 결합재가 분해되는 속도가 배출 속도를 앞지르면 내부 압력이 올라 부풀음, 균열, 층간 박리나 변형이 생길 수 있다.
이어지는 소결에서는 열을 받은 세라믹 입자 사이로 물질이 이동한다. 입자끼리 맞닿은 부분이 커지기도 하고, 입자 중심 사이가 가까워지면서 성형체가 줄어들기도 한다. 연결부가 커지는 현상과 전체 형상의 수축은 같은 일이 아니다.
수축은 모든 방향에서 같지 않을 수 있다. 그래서 출력할 모양을 그리는 CAD 단계부터 치수를 보정해야 할 수도 있다. 설계 화면에서 기공이 이어져 보이는 것과 소결 뒤 실제 기공 형상이 목표대로 남는 것은 구분해서 봐야 한다.
3. 수산화인회석과 인산삼칼슘은 어떻게 다른가
뼈 지지체에 쓰이는 세라믹 가운데 수산화인회석과 인산삼칼슘은 뼈의 무기질과 화학적으로 친화성이 있다. 그러나 검토 논문은 두 재료를 각각 단일 재료로 써서 하중을 지탱하는 데에는 기계적 한계가 있다고 짚는다.
두 재료가 체내에서 남는 방식도 같지 않다. 인산삼칼슘은 일반적으로 용해성이 더 높아, 지지체가 체내에 더 많이 흡수되기를 원하는 경우에 유용하다.
흡수되는 재료라면 분해 자체가 설계의 일부다. 동시에 새 조직이 지지체를 대체할 때까지는 필요한 기계적 기능을 유지해야 한다. 기공을 늘려 조직이 들어올 공간을 확보하는 결정은 이 유지 기간과 함께 판단해야 한다.
4. 설계한 기공과 실제 강도는 어떻게 비교해야 하나
완성된 지지체의 밀도가 비슷하다고 신뢰성까지 같지는 않다. 결함이 어디에 얼마나 있는지, 재료 내부가 어떤 상태인지에 따라 두 부품의 신뢰성은 크게 달라질 수 있다. 기공률 하나로 강도를 대신 말하기 어려운 까닭이다.
크기를 키울 때도 같은 설계를 그대로 옮겨 생각하기 어렵다. 부품이 커지면 제조 중 물질이 이동해야 하는 거리가 늘고, 위치마다 다른 온도와 수축을 제어하기가 더 어려워진다.
논문에 실린 서로 다른 연구의 결과를 비교할 때는 시험 조건을 함께 읽어야 한다. 시편 모양과 표면 마감, 기공률, 하중을 가한 속도, 유체 조성이나 분해 조건이 다르면 수치만 나란히 놓아서는 차이의 뜻을 알기 어렵다.
5. 아이컨택의 시선: 기공 도면과 완성 지지체를 함께 본다
뼈 재생용 세라믹 지지체를 설계한다면 목표 기공률을 정하는 데서 멈추지 않을 만하다. 세포와 체액이 지날 연결 경로를 설계하고, 소결 뒤에도 그 경로가 의도한 형상으로 남는지 확인하는 것이 같은 설계 문제라고 볼 수 있다.
특히 하중을 받아야 하거나 체내에서 흡수될 지지체라면, 완성품의 결함과 강도를 기공 형상 및 필요한 기능 유지 기간과 함께 살펴야 한다. 3D프린팅이 제공하는 것은 기공을 설계할 기회다. 그 설계의 성능은 제조가 끝난 지지체에서 판단해야 한다.
이 글은 3D프린팅·CNC·다양한 소재 전문 플랫폼 기업 아이컨택이 공식 자료를 바탕으로 정리했습니다.
출처
[1] arXiv.org, 세라믹 재료: 원자 결합과 가공에서 미세조직·기능 특성·의료 응용까지, 2026-10-07