FDM 3D 프린터로 출력한 부품이 사출 성형품이나
가공된 금속 부품을 대체할 수 있을까요?
PA12-CF(Carbon Fiber Reinforced Polyamide 12)
필라멘트와 함께라면 '그렇다'고 자신 있게 말할 수 있습니다.
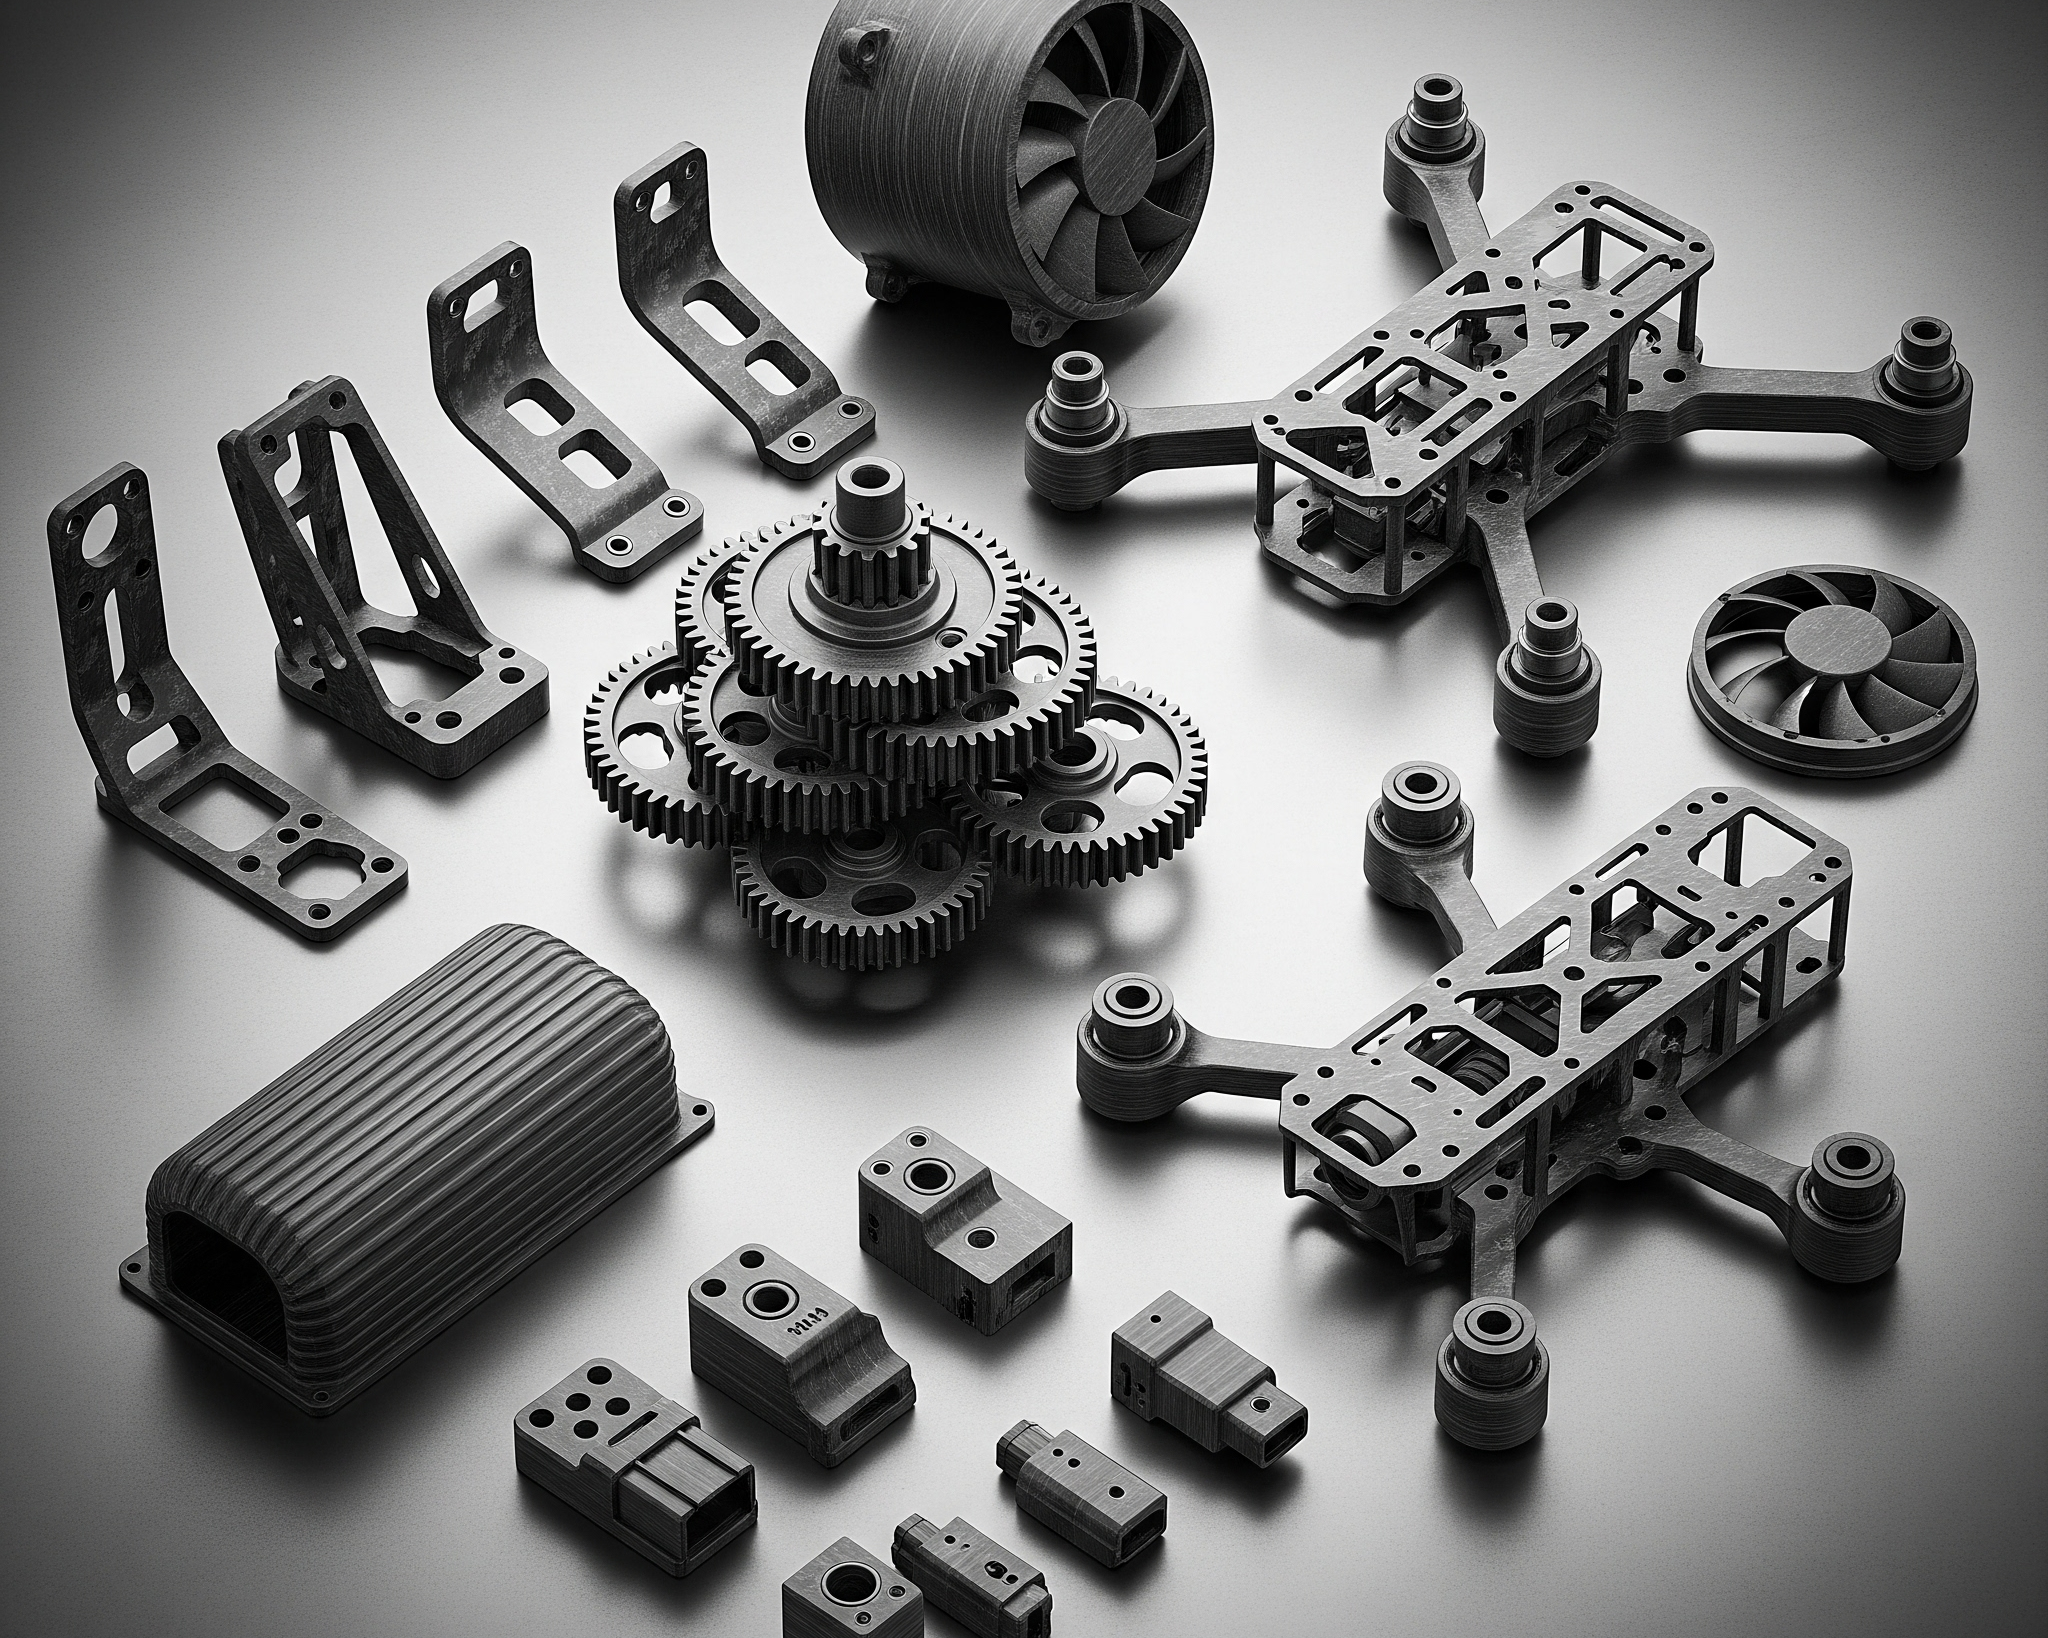
이전 글에서 PA12-CF의 기본적인 스펙을 다루었다면,
이번에는 한 걸음 더 나아가 성공적인 출력을 위한 전문가의 팁, 다른 소재와의 비교, 그리고 숨겨진 잠재력까지, 이 놀라운 소재를 100% 활용하기 위한 모든 것을 알려드립니다.
1. PA12-CF, 무엇이 그렇게 특별한가?
PA12-CF는 PA12(나일론 12)라는 뛰어난 플라스틱에
탄소 섬유(Carbon Fiber)를 보강한 복합 소재입니다.
이 조합이 특별한 이유는 두 소재의 장점이 완벽한 시너지를 내기 때문입니다.
베이스 (PA12):
일반 나일론(PA6)보다 수분 흡수율이 현저히 낮습니다.
이는 3D 프린팅에서 고질적인 문제였던
필라멘트 품질 관리를 훨씬 쉽게 만들어주며,
출력 후에도 습기로 인한 변형이 적어 뛰어난
치수 안정성을 보장합니다.
보강재 (탄소 섬유):
플라스틱에 강철과 같은 강성과 강도를 부여합니다.
또한 열팽창을 억제하여 프린팅 중이나
사용 중에 발생하는 수축과 뒤틀림을 극적으로 줄여줍니다.
결과적으로 PA12-CF는 일반 플라스틱의
계를 훌쩍 뛰어넘는,
그야말로 '엔지니어링 등급'의 소재로 탄생했습니다.
2. 성공적인 PA12-CF 출력을 위한 전문가 팁
PA12-CF의 성능을 최대로 끌어내려면
몇 가지 핵심 포인트를 반드시 알아야 합니다.
일반 PLA를 출력하듯 접근해서는 곤란합니다.
⚙️ 하드웨어 요구사항: 투자를 아끼지 마세요
내마모성 노즐 (필수):
탄소 섬유는 매우 마모성이 강해
일반 황동 노즐을 순식간에 닳게 만듭니다.
노즐 직경이 넓어지면 출력 품질이 급격히 저하되므로,
반드시 강철(Hardened Steel),
루비, 텅스텐 카바이드 노즐을 사용해야 합니다.
올메탈 핫엔드:
PA12-CF는 280-300℃의 높은 온도가 필요합니다.
내부의 PTFE 튜브가 녹을 수 있는
일반 핫엔드 대신, 고온을 견딜 수 있는
올메탈(All-Metal) 핫엔드를 권장합니다.
챔버 (Enclosure):
나일론 계열의 고질적인 문제인 뒤틀림(Warping)을
방지하기 위해 챔버는 거의 필수적입니다.
챔버는 내부 온도를 일정하게 유지하여 급격한
온도 변화로 인한 수축을 막고, 층간 결합력을
극대화하는 역할을 합니다.
출력 베드:
강력한 안착을 위해 가로라이트(Garolite, G-10)
베드가 가장 이상적인 솔루션으로 꼽힙니다.
또는 PEI 시트에 PVA 기반의 접착제(목공풀 등)를
얇게 바르는 방법도 매우 효과적입니다.
💧 필라멘트 관리: 건조는 선택이 아닌 필수
PA12가 수분 흡수율이 낮다고는 하지만,
여전히 나일론입니다.
습기를 머금은 필라멘트는 출력 중
"타닥" 소리를 내며 끊기고, 표면이 거칠어지며,
층간 결합력이 약해지는 원인이 됩니다.
🔪 슬라이서 설정: 속도보다 품질
출력 온도: 280-300℃ (제조사 권장 사항 확인)
베드 온도: 90-110℃
출력 속도: 30-60mm/s.
너무 빠르면 층간 결합이 불충분할 수 있으므로,
특히 첫 레이어는 천천히 출력하세요.
쿨링 팬: 거의 끄거나(0~20%), 브릿지나 오버행
구간에서만 최소한으로 사용하는 것을 권장합니다.
급격한 냉각은 층간 결합력을 약화시키고 뒤틀림을 유발합니다.
부품 방향 설정 (가장 중요!):
탄소 섬유는 출력된 라인을 따라 정렬됩니다.
이로 인해 출력 방향(Anisotropy, 이방성)에 따라
강도가 크게 달라집니다.
힘을 받는 방향과 필라멘트가 쌓이는 방향이
평행이 되도록 부품을 배치해야 최대 강도를 얻을 수 있습니다.
3. 다른 고성능 필라멘트와의 비교
| 특성 | PA12-CF (탄소 섬유 나일론) | PC-CF (탄소 섬유 폴리카보네이트) | PA-GF (유리 섬유 나일론) |
| 강성/강도 | 매우 높음 | 가장 높음 | 높음 |
| 내열성 | 높음 (약 104℃) | 가장 높음 (약 140℃ 이상) | 높음 (PA12-CF와 유사) |
| 내충격성 | 좋음 | 다소 취성적(Brittle) | 가장 좋음 (Tough) |
| 출력 난이도 | 높음 | 매우 높음 (고온, 수축 심함) | 높음 |
| 전기적 특성 | 정전기 방지/전도성 | 정전기 방지/전도성 | 절연성 |
| 주요 장점 | 강성, 치수안정성, 내마모성 | 극한의 강성과 내열성 | 최고의 인성(질김), 비용 효율 |
핵심:
최고의 강성과 내열성이 필요하다면
PC-CF, 전기 절연이 필요하거나
충격을 잘 견뎌야 한다면 PA-GF,
그리고 강성과 인성, 치수 안정성의 가장
이상적인 균형을 원한다면 PA12-CF가 정답입니다.
4. 추가 정보: 놓치기 쉬운 PA12-CF의 특성
전기적 특성:
탄소 섬유 때문에 PA12-CF는
정전기 방지 특성을 가집니다.
이는 민감한 전자 부품을 다루는 지그나 하우징
제작에 매우 유리합니다. 반대로,
완벽한 전기 절연이 필요한 곳에는 부적합합니다.
후가공:
표면이 매우 단단하여
사포질이 쉽지는 않지만,
습식 샌딩(Wet sanding)을 통해
매끄러운 표면을 얻을 수 있습니다.
또한 일반적인 프라이머와 도료로 도색이 가능합니다.
안전:
출력 중 미세 입자가 발생할 수 있으므로,
환기가 잘 되는 환경에서 작업하고
HEPA 필터가 장착된 공기청정기를
사용하는 것이 안전합니다.
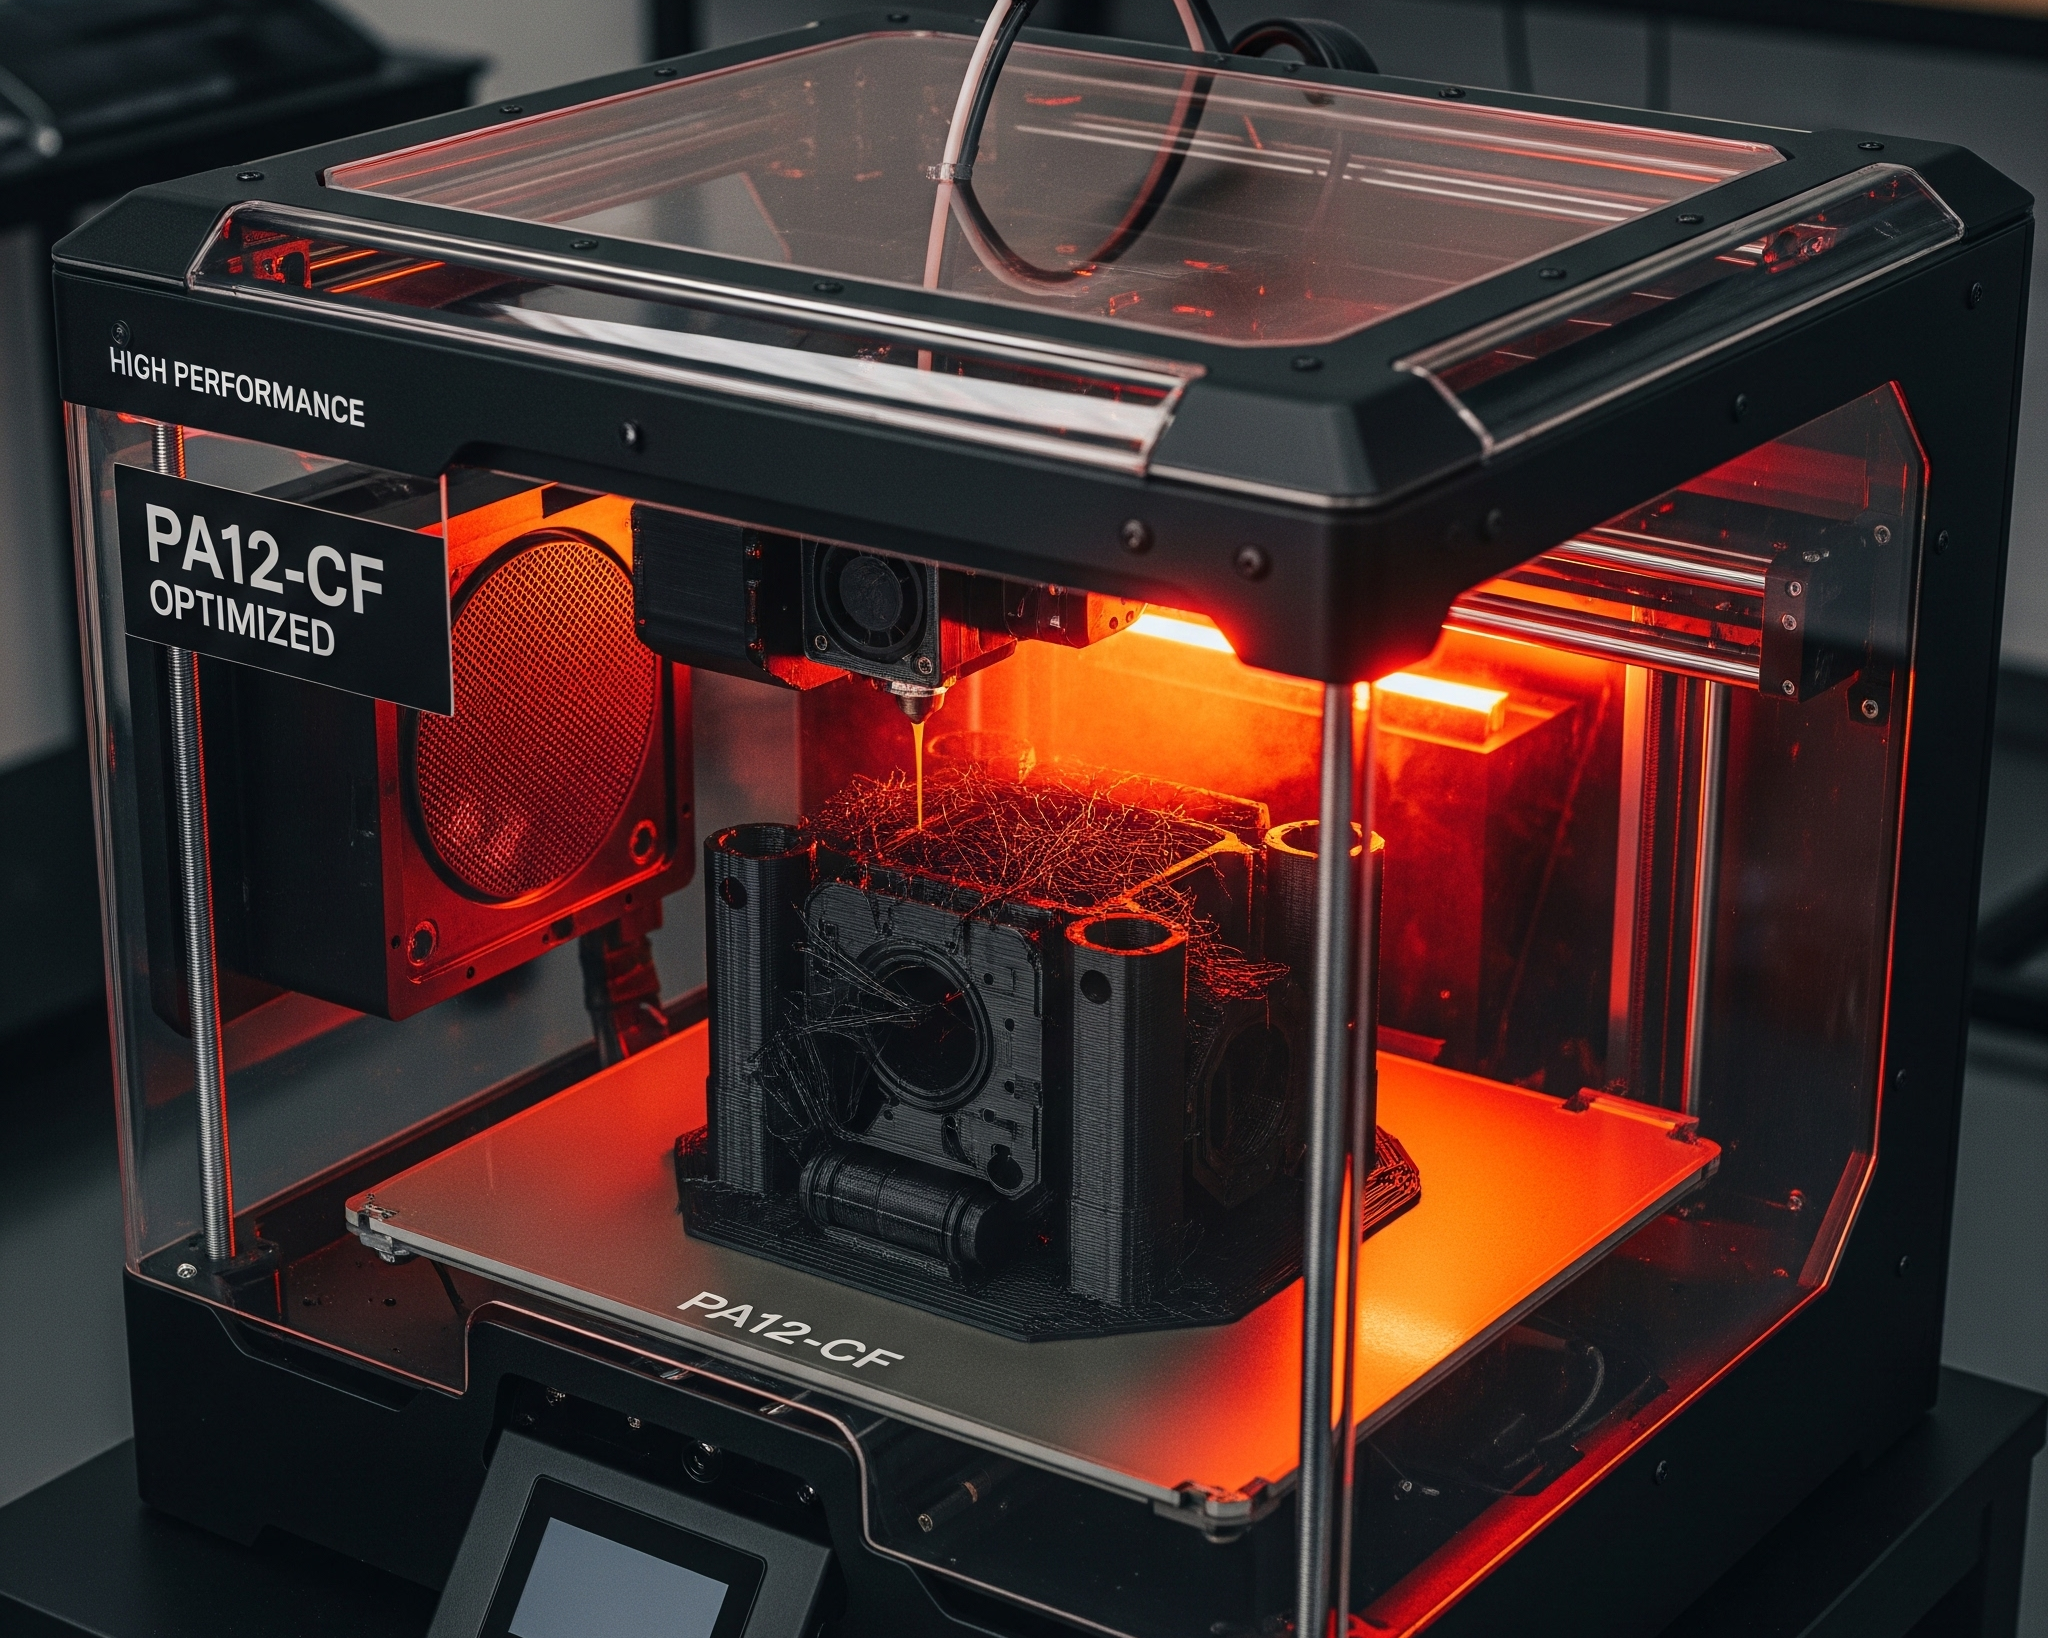
결론: 당신의 아이디어를 '실제 제품'으로
PA12-CF는 단순히 모양만 만드는 것을 넘어,
실제 환경에서 작동하고, 힘을 견디고,
문제를 해결하는 '진짜 부품'을 만들기 위한 소재입니다.
자동차의 커스텀 부품, 공장의 자동화 라인,
고성능 드론의 프레임 등 극한의 환경에서
신뢰성이 필요한 곳이라면 PA12-CF는
그 어떤 소재보다 확실한 결과물로 보답할 것입니다.
항상 우리의 목표를 잊지 마세요.
단순한 출력을 넘어, 실제 문제를 해결하는 강력한
'제품'을 만드는 것, 이것이 바로 PA12-CF의 진정한 가치입니다.

FDM 3D 프린터로 출력한 부품이 사출 성형품이나

가공된 금속 부품을 대체할 수 있을까요?
PA12-CF(Carbon Fiber Reinforced Polyamide 12)
필라멘트와 함께라면 '그렇다'고 자신 있게 말할 수 있습니다.
이전 글에서 PA12-CF의 기본적인 스펙을 다루었다면,
이번에는 한 걸음 더 나아가 성공적인 출력을 위한 전문가의 팁, 다른 소재와의 비교, 그리고 숨겨진 잠재력까지, 이 놀라운 소재를 100% 활용하기 위한 모든 것을 알려드립니다.
1. PA12-CF, 무엇이 그렇게 특별한가?
PA12-CF는 PA12(나일론 12)라는 뛰어난 플라스틱에
탄소 섬유(Carbon Fiber)를 보강한 복합 소재입니다.
이 조합이 특별한 이유는 두 소재의 장점이 완벽한 시너지를 내기 때문입니다.
베이스 (PA12):
일반 나일론(PA6)보다 수분 흡수율이 현저히 낮습니다.
이는 3D 프린팅에서 고질적인 문제였던
필라멘트 품질 관리를 훨씬 쉽게 만들어주며,
출력 후에도 습기로 인한 변형이 적어 뛰어난
치수 안정성을 보장합니다.
보강재 (탄소 섬유):
플라스틱에 강철과 같은 강성과 강도를 부여합니다.
또한 열팽창을 억제하여 프린팅 중이나
사용 중에 발생하는 수축과 뒤틀림을 극적으로 줄여줍니다.
결과적으로 PA12-CF는 일반 플라스틱의
계를 훌쩍 뛰어넘는,
그야말로 '엔지니어링 등급'의 소재로 탄생했습니다.
2. 성공적인 PA12-CF 출력을 위한 전문가 팁
PA12-CF의 성능을 최대로 끌어내려면
몇 가지 핵심 포인트를 반드시 알아야 합니다.
일반 PLA를 출력하듯 접근해서는 곤란합니다.
⚙️ 하드웨어 요구사항: 투자를 아끼지 마세요
내마모성 노즐 (필수):
탄소 섬유는 매우 마모성이 강해
일반 황동 노즐을 순식간에 닳게 만듭니다.
노즐 직경이 넓어지면 출력 품질이 급격히 저하되므로,
반드시 강철(Hardened Steel),
루비, 텅스텐 카바이드 노즐을 사용해야 합니다.
올메탈 핫엔드:
PA12-CF는 280-300℃의 높은 온도가 필요합니다.
내부의 PTFE 튜브가 녹을 수 있는
일반 핫엔드 대신, 고온을 견딜 수 있는
올메탈(All-Metal) 핫엔드를 권장합니다.
챔버 (Enclosure):
나일론 계열의 고질적인 문제인 뒤틀림(Warping)을
방지하기 위해 챔버는 거의 필수적입니다.
챔버는 내부 온도를 일정하게 유지하여 급격한
온도 변화로 인한 수축을 막고, 층간 결합력을
극대화하는 역할을 합니다.
출력 베드:
강력한 안착을 위해 가로라이트(Garolite, G-10)
베드가 가장 이상적인 솔루션으로 꼽힙니다.
또는 PEI 시트에 PVA 기반의 접착제(목공풀 등)를
얇게 바르는 방법도 매우 효과적입니다.
💧 필라멘트 관리: 건조는 선택이 아닌 필수
PA12가 수분 흡수율이 낮다고는 하지만,
여전히 나일론입니다.
습기를 머금은 필라멘트는 출력 중
"타닥" 소리를 내며 끊기고, 표면이 거칠어지며,
층간 결합력이 약해지는 원인이 됩니다.
🔪 슬라이서 설정: 속도보다 품질
출력 온도: 280-300℃ (제조사 권장 사항 확인)
베드 온도: 90-110℃
출력 속도: 30-60mm/s.
너무 빠르면 층간 결합이 불충분할 수 있으므로,
특히 첫 레이어는 천천히 출력하세요.
쿨링 팬: 거의 끄거나(0~20%), 브릿지나 오버행
구간에서만 최소한으로 사용하는 것을 권장합니다.
급격한 냉각은 층간 결합력을 약화시키고 뒤틀림을 유발합니다.
부품 방향 설정 (가장 중요!):

탄소 섬유는 출력된 라인을 따라 정렬됩니다.
이로 인해 출력 방향(Anisotropy, 이방성)에 따라
강도가 크게 달라집니다.
힘을 받는 방향과 필라멘트가 쌓이는 방향이
평행이 되도록 부품을 배치해야 최대 강도를 얻을 수 있습니다.
3. 다른 고성능 필라멘트와의 비교
핵심:
최고의 강성과 내열성이 필요하다면
PC-CF, 전기 절연이 필요하거나
충격을 잘 견뎌야 한다면 PA-GF,
그리고 강성과 인성, 치수 안정성의 가장
이상적인 균형을 원한다면 PA12-CF가 정답입니다.
4. 추가 정보: 놓치기 쉬운 PA12-CF의 특성
전기적 특성:
탄소 섬유 때문에 PA12-CF는
정전기 방지 특성을 가집니다.
이는 민감한 전자 부품을 다루는 지그나 하우징
제작에 매우 유리합니다. 반대로,
완벽한 전기 절연이 필요한 곳에는 부적합합니다.
후가공:
표면이 매우 단단하여
사포질이 쉽지는 않지만,
습식 샌딩(Wet sanding)을 통해
매끄러운 표면을 얻을 수 있습니다.
또한 일반적인 프라이머와 도료로 도색이 가능합니다.
안전:

출력 중 미세 입자가 발생할 수 있으므로,
환기가 잘 되는 환경에서 작업하고
HEPA 필터가 장착된 공기청정기를
사용하는 것이 안전합니다.
결론: 당신의 아이디어를 '실제 제품'으로
PA12-CF는 단순히 모양만 만드는 것을 넘어,
실제 환경에서 작동하고, 힘을 견디고,
문제를 해결하는 '진짜 부품'을 만들기 위한 소재입니다.
자동차의 커스텀 부품, 공장의 자동화 라인,
고성능 드론의 프레임 등 극한의 환경에서
신뢰성이 필요한 곳이라면 PA12-CF는
그 어떤 소재보다 확실한 결과물로 보답할 것입니다.
항상 우리의 목표를 잊지 마세요.
단순한 출력을 넘어, 실제 문제를 해결하는 강력한
'제품'을 만드는 것, 이것이 바로 PA12-CF의 진정한 가치입니다.