거미줄, 똥(Blob), 표면 불량 잡는 슬라이싱 프로그램 세팅의 정석
1. 레벨링은 완벽한데, 결과물은 왜 지저분할까?
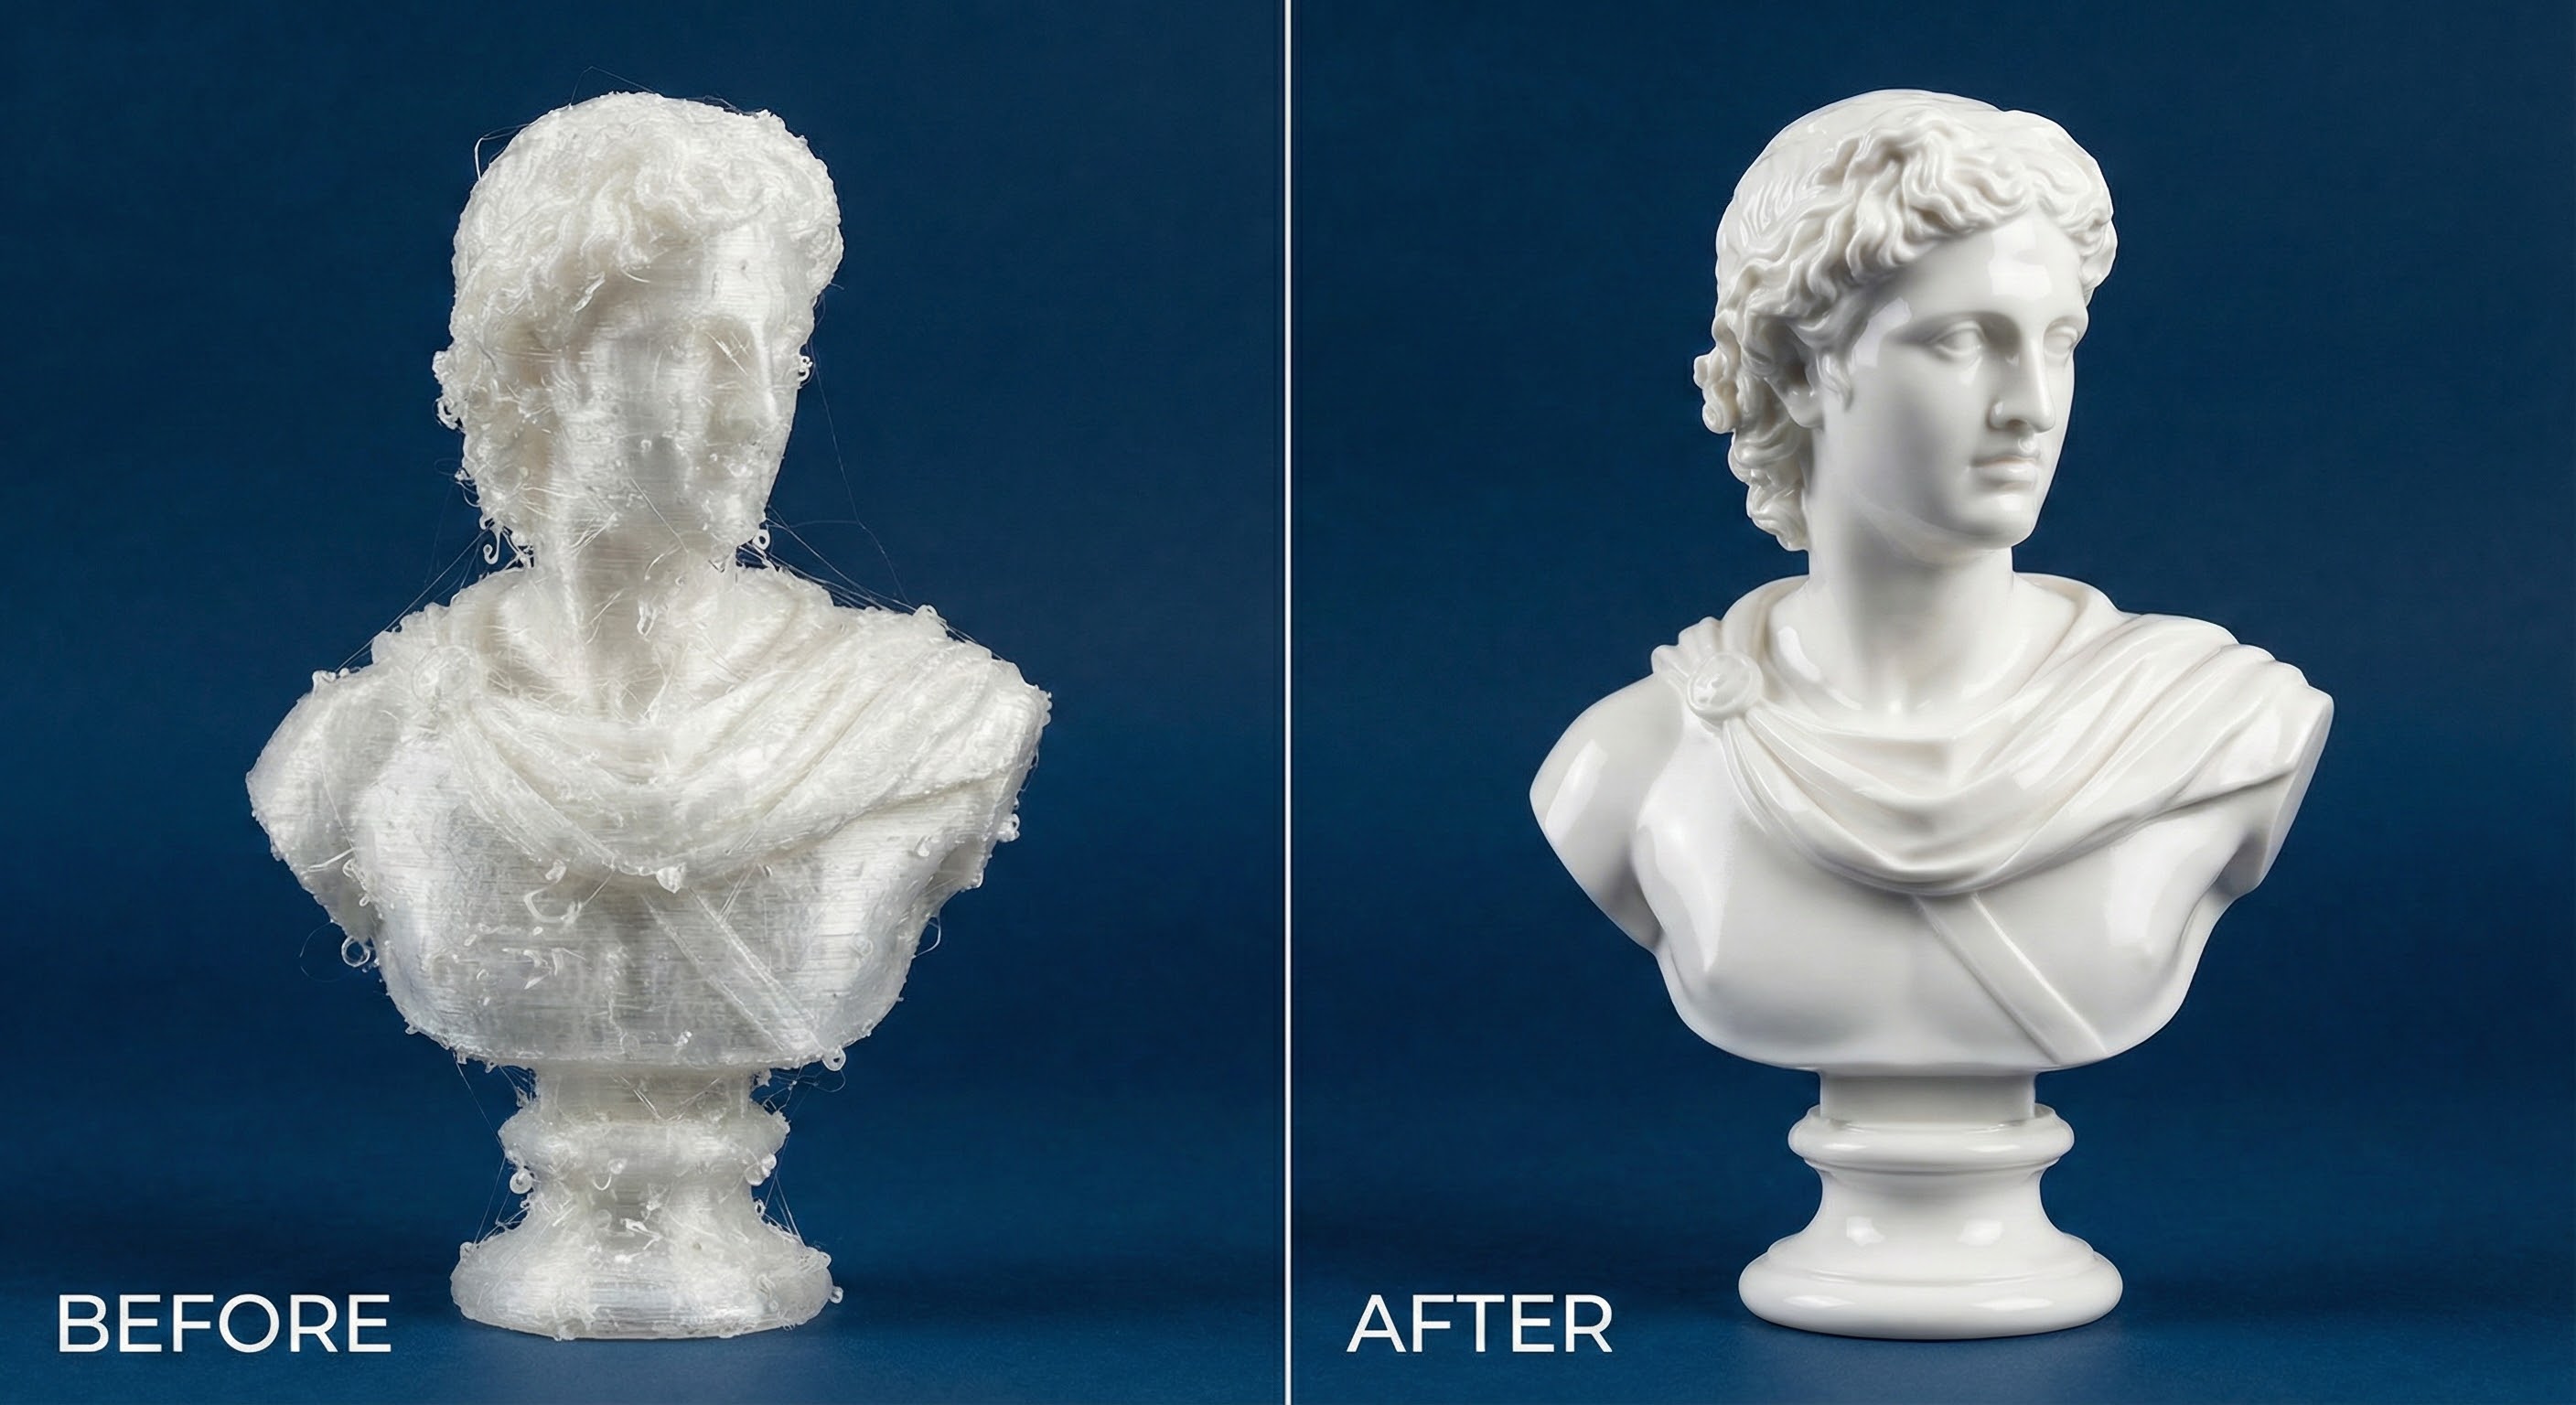
지난 시간, A4용지로 레벨링을 마치고 첫 출력을 하셨나요? 그런데 막상 나온 결과물을 보면 실망스러울 수 있습니다.
기계 고장이 아닙니다. 프린터에게 내리는 명령(G-code)이 너무 단순했기 때문입니다. 오늘은 '큐라(Cura)'에서 숫자 몇 개만 바꿔도 출력물 품질이 전문가급으로 변하는 마법의 설정 3가지를 알려드립니다.
2. 첫 번째 마법: 노즐 온도 (Temperature)
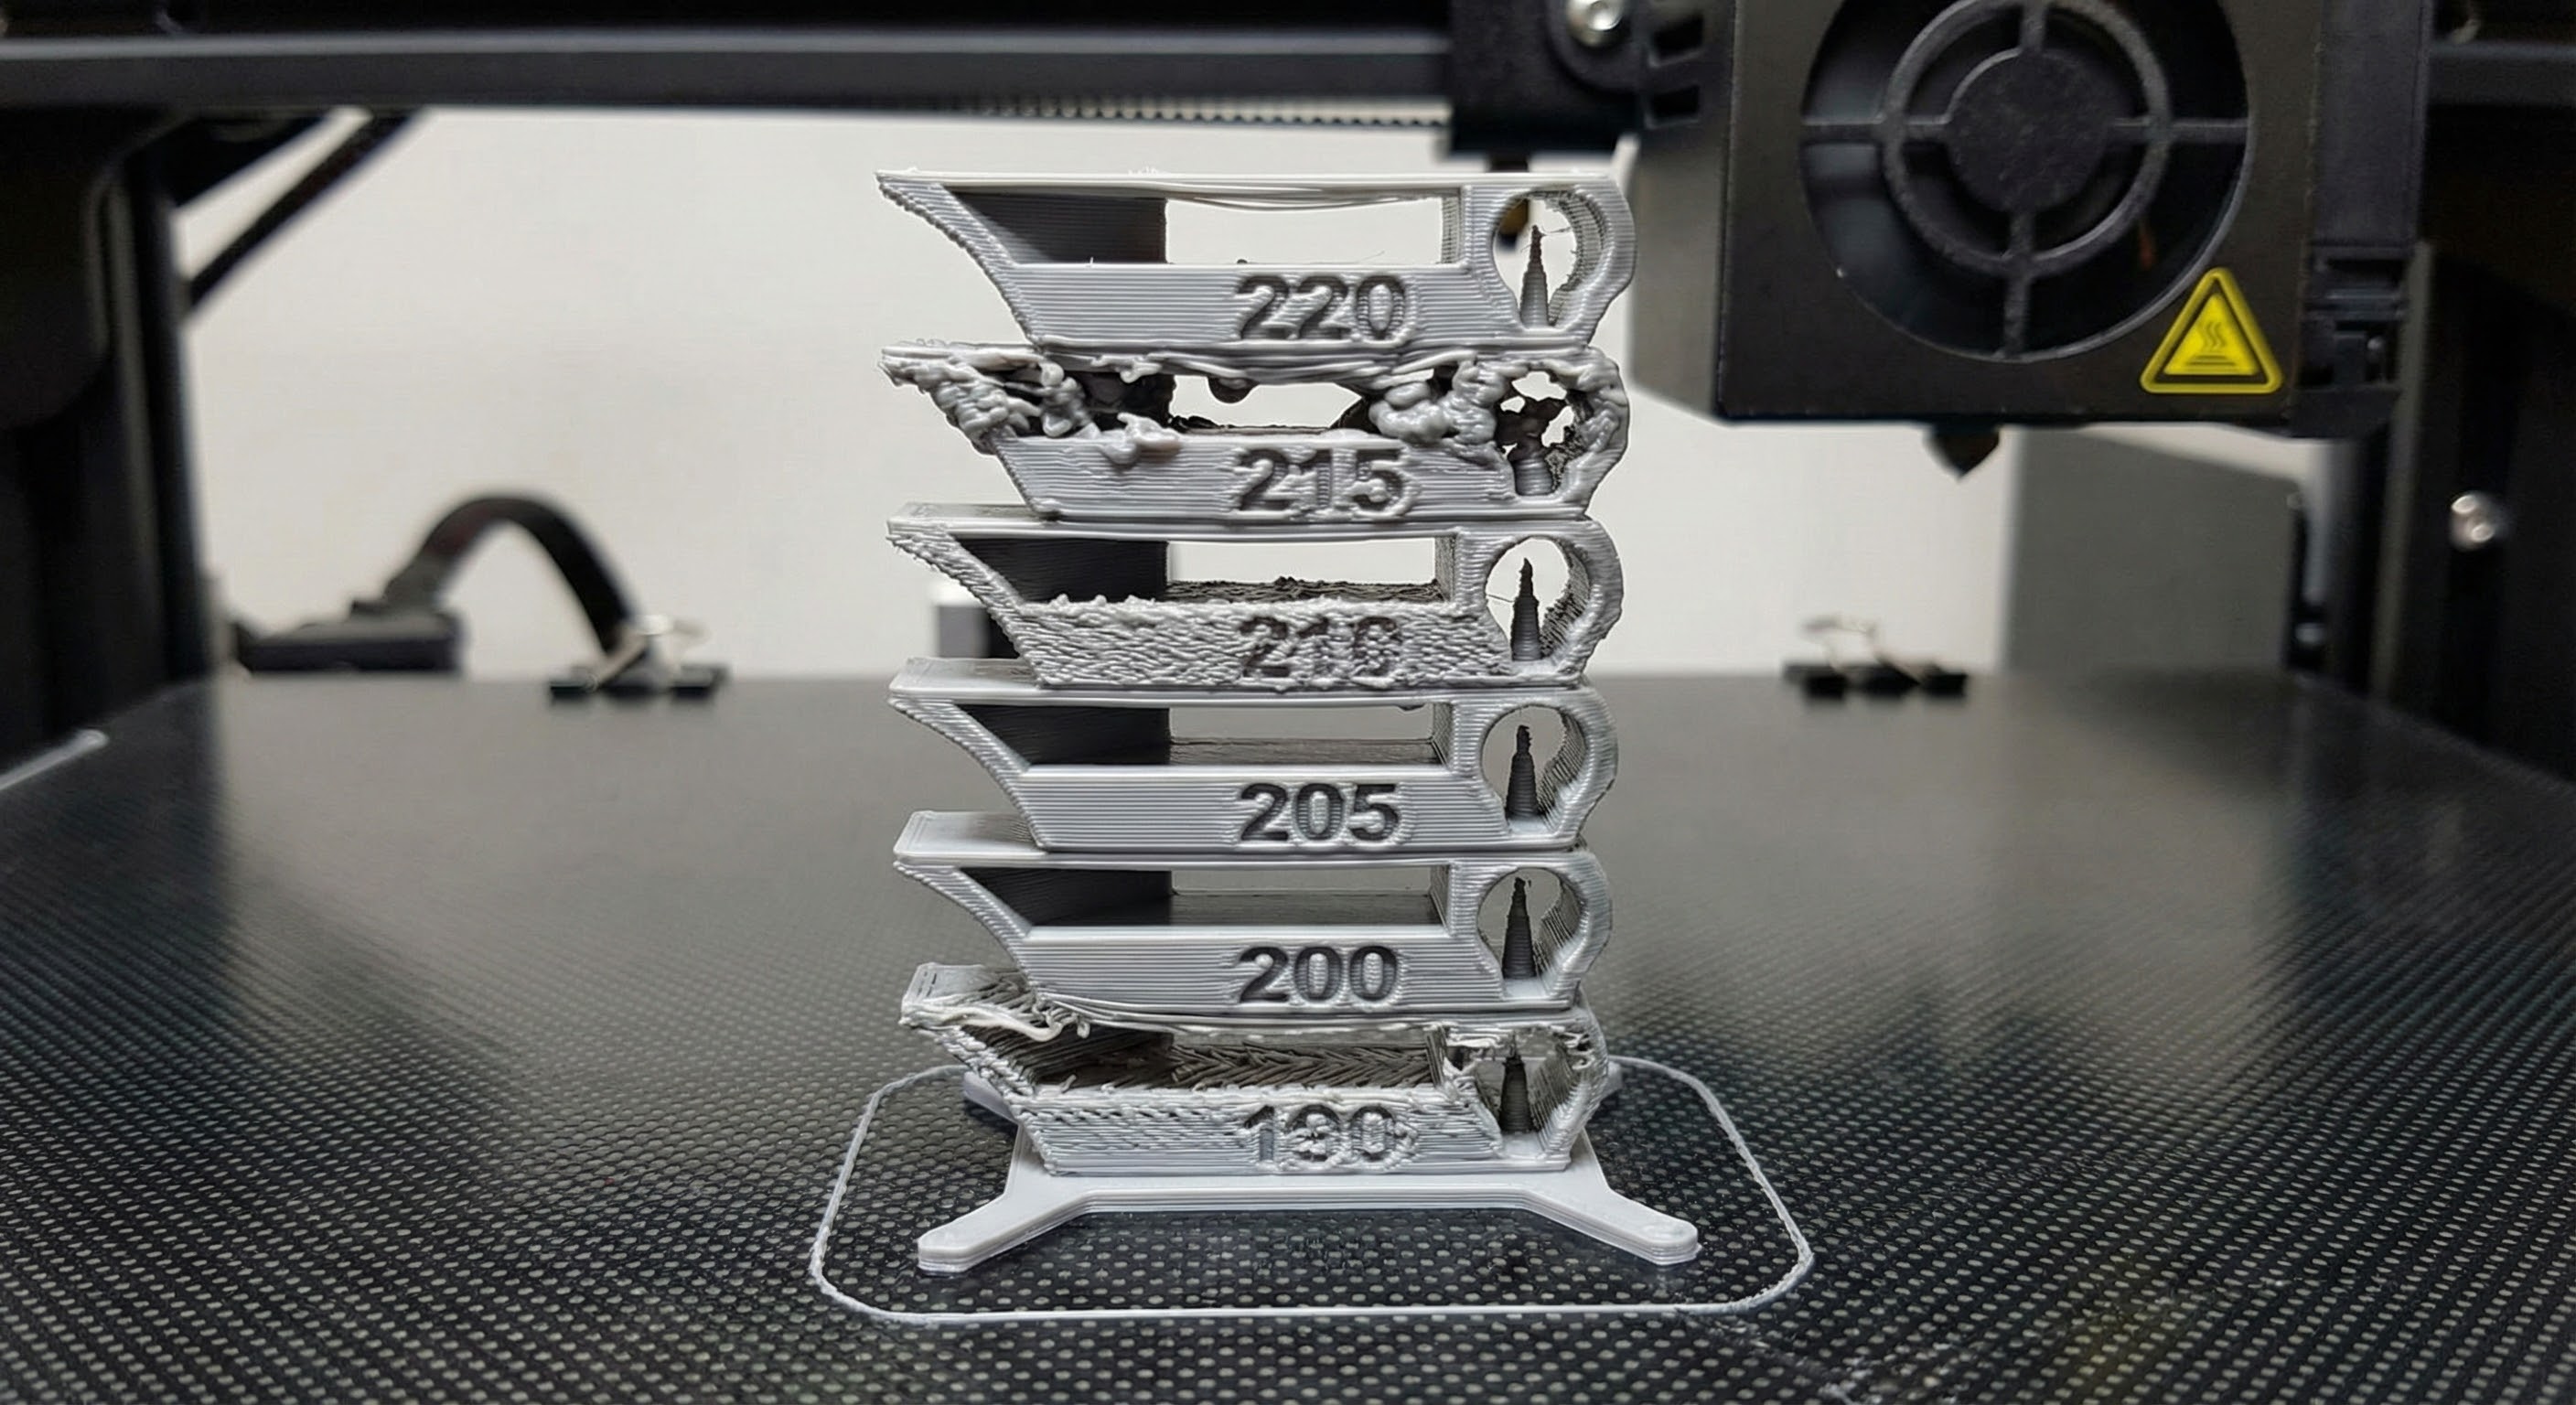
"적정 온도를 찾아라"
PLA 필라멘트는 보통 200도를 권장하지만, 필라멘트 브랜드나 색상마다 '최적 온도'는 다릅니다.
👉 솔루션: 기본 200도에서 시작하되, 거미줄이 많다면 5도씩 낮춰보세요(195도 -> 190도). 반대로 층 결합이 약하면 5도씩 올려보세요. 가장 확실한 방법은 'Temp Tower(온도 타워)' 테스트 모델을 출력해 보는 것입니다.
3. 두 번째 마법: 출력 속도 (Print Speed)
"겉은 천천히, 속은 빠르게"
빨리 뽑고 싶은 마음에 속도를 60mm/s 이상으로 올리면, 프린터 진동 때문에 표면에 물결무늬(Ringing)가 생깁니다. 그렇다고 무작정 느리게 하면 시간이 너무 오래 걸리죠.
👉 솔루션: 큐라의 Speed 항목을 열어 'Outer Wall Speed(외벽 속도)'만 절반으로 줄이세요.
Print Speed: 50~60mm/s (기본 속도)
Outer Wall Speed: 25~30mm/s (핵심!)
Inner Wall / Infill Speed: 50~60mm/s (안 보이는 곳은 빨라도 됩니다)
이렇게 하면 겉면은 아주 매끄럽게 나오면서, 전체 출력 시간은 크게 늘어나지 않습니다.
4. 세 번째 마법: 리트랙션 (Retraction)
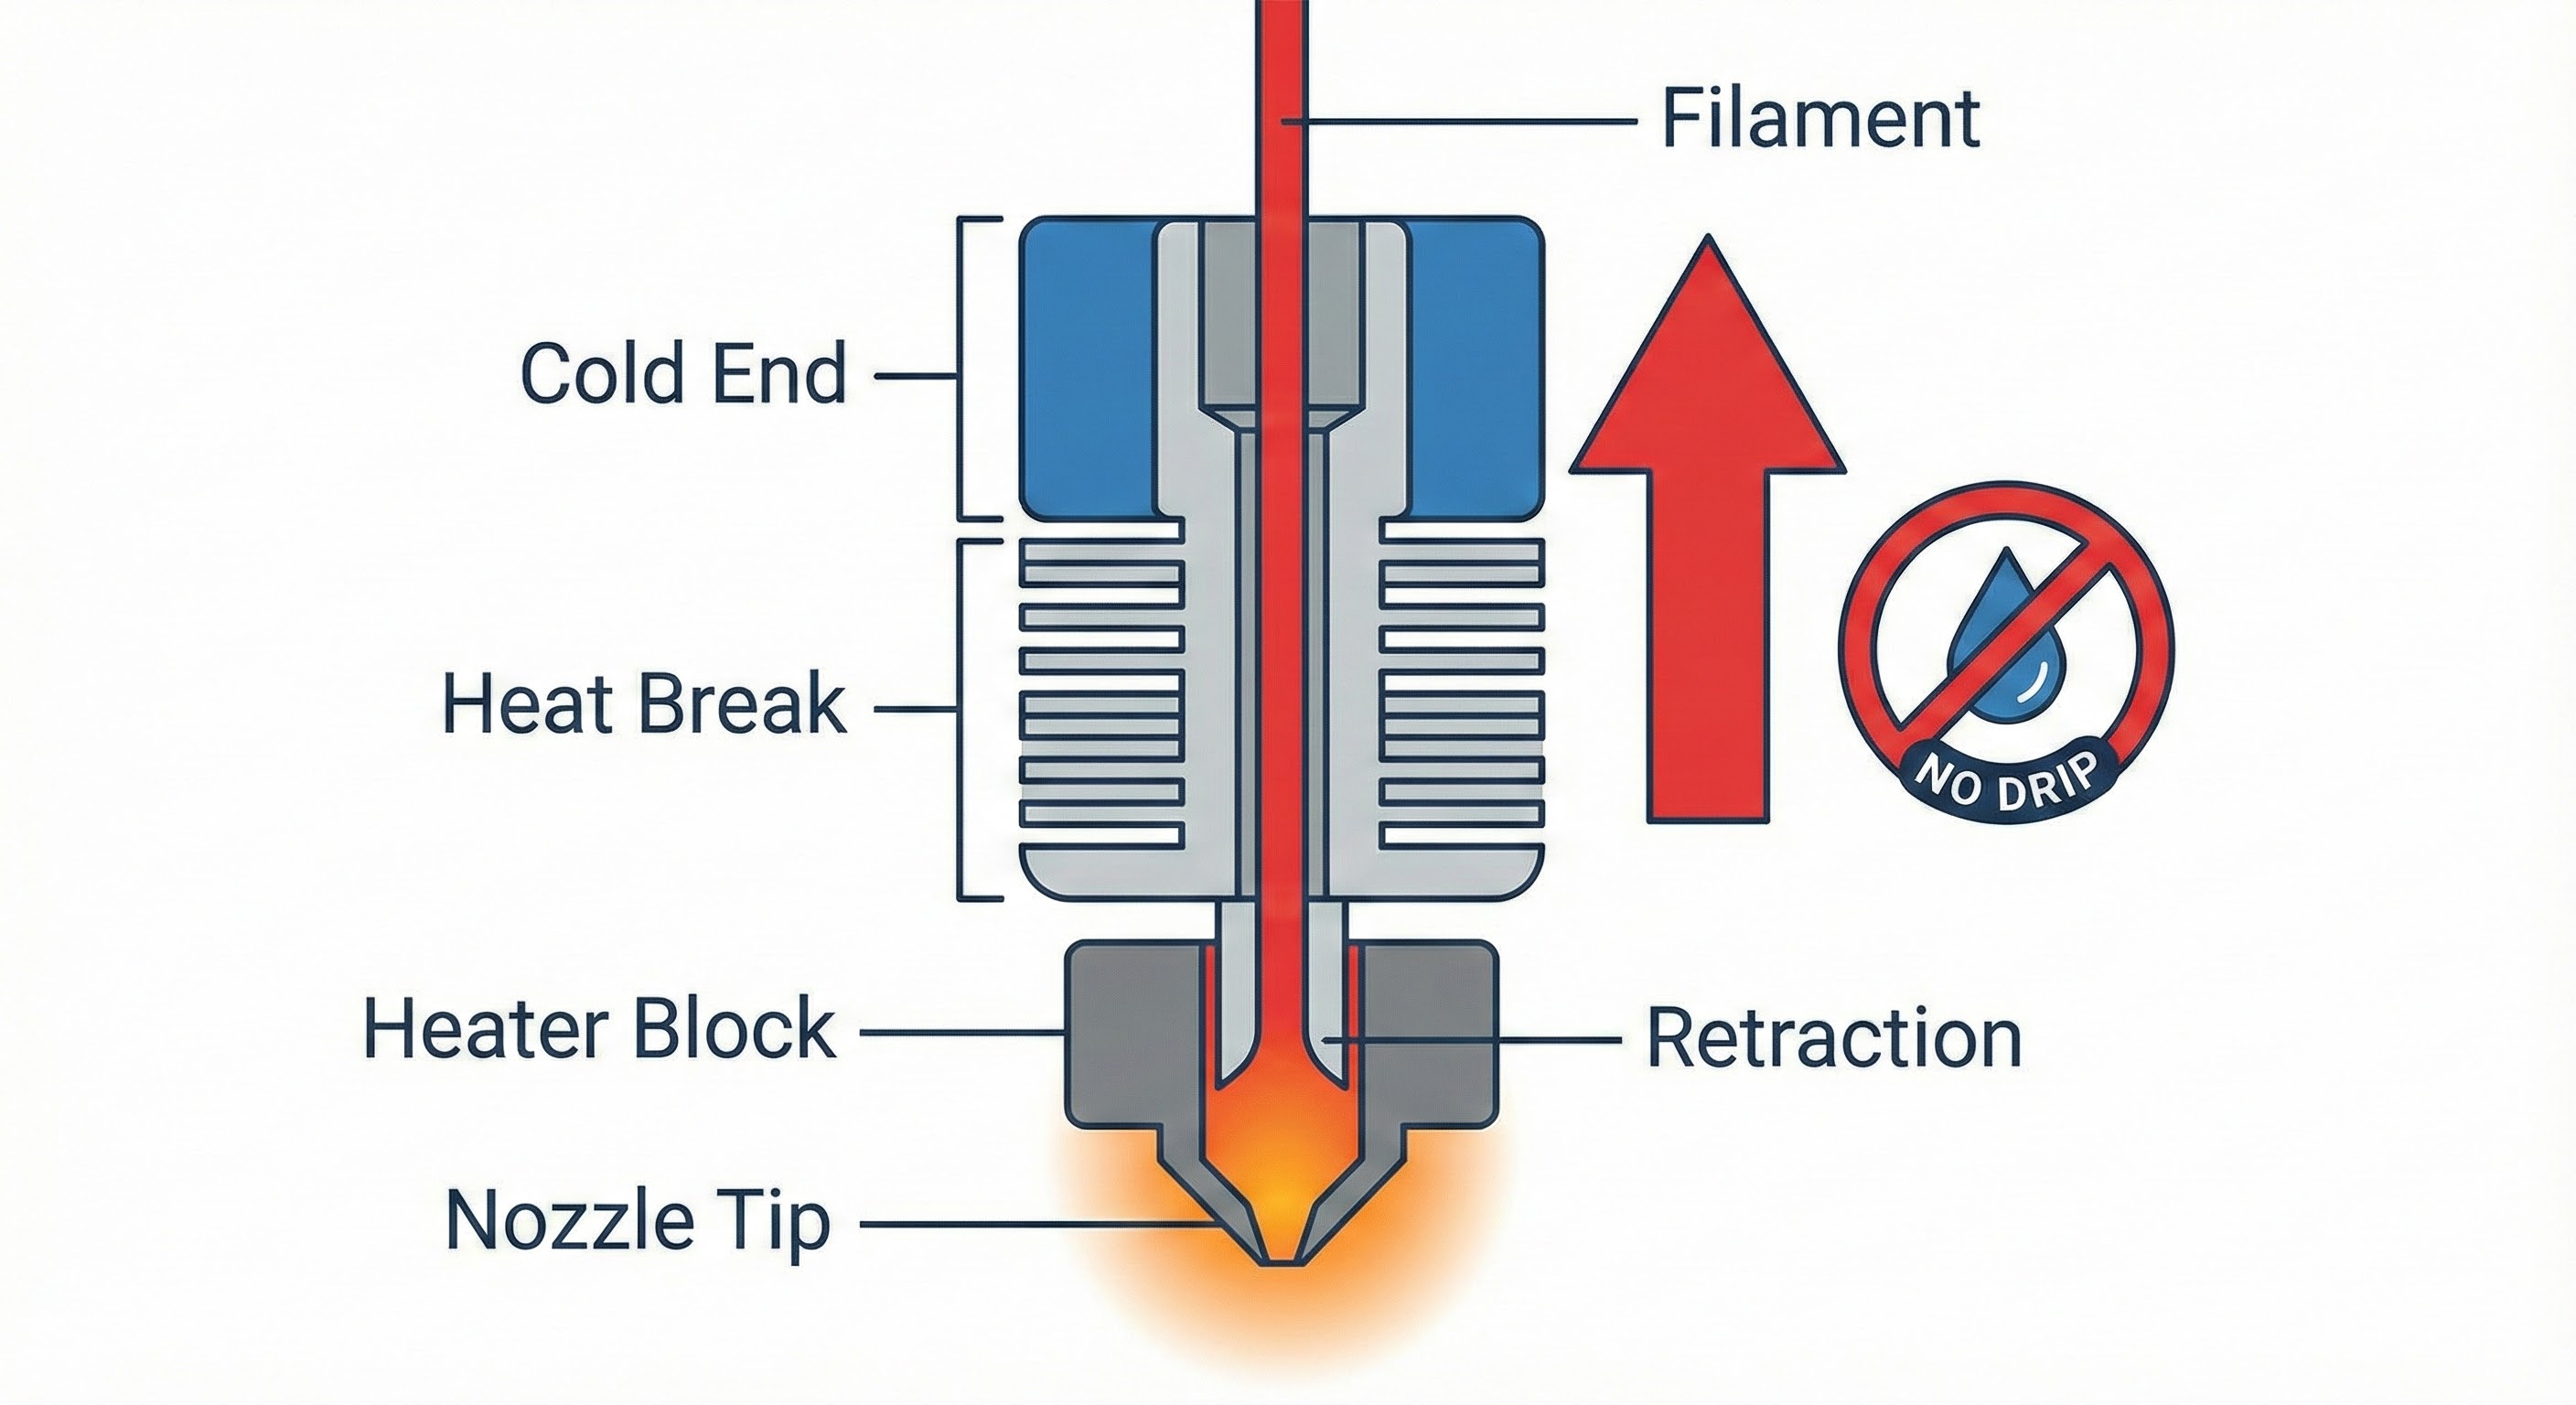
"콧물 훌쩍이기 기술"
노즐이 A지점에서 B지점으로 이동할 때, 재료를 뱉지 않아야 하는데 잔여물이 콧물처럼 흘러나와 실(거미줄)을 만듭니다. 이를 방지하기 위해 필라멘트를 순간적으로 뒤로 '쪽' 빨아들이는 기능이 리트랙션입니다.
👉 솔루션: Travel 항목의 Enable Retraction을 체크하세요.
이 설정만 제대로 맞춰도 지저분한 거미줄의 90%가 사라집니다.
5. 요약: 초보자를 위한 3줄 세팅값
복잡하다면 이것만 기억하고 큐라에 입력하세요. (일반적인 보급형 PLA 기준)
온도: 200도 (거미줄 심하면 195도로 내리기)
속도: 기본 50mm/s, 외벽(Outer Wall)만 25mm/s
리트랙션: 거리 5mm, 속도 45mm/s
이 3가지만 바꿔도 여러분의 'XYZ 큐브'는 완전히 달라질 것입니다.
Q: 3D 프린터 출력물에 거미줄(Stringing)이 생기는 이유는?
Q: 출력물 표면을 매끄럽게 하려면 어떻게 해야 하나요?
Q: 리트랙션(Retraction)이란 무엇인가요?
태그: #3D프린터설정 #큐라사용법 #Cura설정 #3D프린터거미줄 #리트랙션 #Retraction #출력품질 #3D프린터온도 #PLA온도 #Ender3설정

거미줄, 똥(Blob), 표면 불량 잡는 슬라이싱 프로그램 세팅의 정석
1. 레벨링은 완벽한데, 결과물은 왜 지저분할까?
지난 시간, A4용지로 레벨링을 마치고 첫 출력을 하셨나요? 그런데 막상 나온 결과물을 보면 실망스러울 수 있습니다.
"표면에 거미줄처럼 실이 늘어져 있어요."
"모서리가 뭉개지거나 표면에 좁쌀 같은 게 붙어 있어요."
기계 고장이 아닙니다. 프린터에게 내리는 명령(G-code)이 너무 단순했기 때문입니다. 오늘은 '큐라(Cura)'에서 숫자 몇 개만 바꿔도 출력물 품질이 전문가급으로 변하는 마법의 설정 3가지를 알려드립니다.
2. 첫 번째 마법: 노즐 온도 (Temperature)
"적정 온도를 찾아라" PLA 필라멘트는 보통 200도를 권장하지만, 필라멘트 브랜드나 색상마다 '최적 온도'는 다릅니다.
온도가 너무 높으면: 재료가 너무 묽어져서 줄줄 흐릅니다. (거미줄, 흘러내림 발생)
온도가 너무 낮으면: 층끼리 붙지 않아 툭 치면 갈라지거나 압출 불량이 생깁니다.
👉 솔루션: 기본 200도에서 시작하되, 거미줄이 많다면 5도씩 낮춰보세요(195도 -> 190도). 반대로 층 결합이 약하면 5도씩 올려보세요. 가장 확실한 방법은 'Temp Tower(온도 타워)' 테스트 모델을 출력해 보는 것입니다.
3. 두 번째 마법: 출력 속도 (Print Speed)
"겉은 천천히, 속은 빠르게" 빨리 뽑고 싶은 마음에 속도를 60mm/s 이상으로 올리면, 프린터 진동 때문에 표면에 물결무늬(Ringing)가 생깁니다. 그렇다고 무작정 느리게 하면 시간이 너무 오래 걸리죠.
👉 솔루션: 큐라의 Speed 항목을 열어 'Outer Wall Speed(외벽 속도)'만 절반으로 줄이세요.
Print Speed: 50~60mm/s (기본 속도)
Outer Wall Speed: 25~30mm/s (핵심!)
Inner Wall / Infill Speed: 50~60mm/s (안 보이는 곳은 빨라도 됩니다)
이렇게 하면 겉면은 아주 매끄럽게 나오면서, 전체 출력 시간은 크게 늘어나지 않습니다.
4. 세 번째 마법: 리트랙션 (Retraction)
"콧물 훌쩍이기 기술" 노즐이 A지점에서 B지점으로 이동할 때, 재료를 뱉지 않아야 하는데 잔여물이 콧물처럼 흘러나와 실(거미줄)을 만듭니다. 이를 방지하기 위해 필라멘트를 순간적으로 뒤로 '쪽' 빨아들이는 기능이 리트랙션입니다.
👉 솔루션: Travel 항목의 Enable Retraction을 체크하세요.
Retraction Distance (거리): 보우덴 방식(Ender-3 등)은 5~6mm, 직결식은 1~2mm.
Retraction Speed (속도): 40~45mm/s 추천.
이 설정만 제대로 맞춰도 지저분한 거미줄의 90%가 사라집니다.
5. 요약: 초보자를 위한 3줄 세팅값
복잡하다면 이것만 기억하고 큐라에 입력하세요. (일반적인 보급형 PLA 기준)
온도: 200도 (거미줄 심하면 195도로 내리기)
속도: 기본 50mm/s, 외벽(Outer Wall)만 25mm/s
리트랙션: 거리 5mm, 속도 45mm/s
이 3가지만 바꿔도 여러분의 'XYZ 큐브'는 완전히 달라질 것입니다.
Q: 3D 프린터 출력물에 거미줄(Stringing)이 생기는 이유는?
A: 노즐 이동 시 필라멘트가 흘러나오기 때문입니다. 리트랙션(Retraction) 설정을 활성화하고 거리와 속도 값을 조절하거나, 노즐 온도(Temperature)를 5~10도 낮추면 해결됩니다.
Q: 출력물 표면을 매끄럽게 하려면 어떻게 해야 하나요?
A: 큐라(Cura) 설정에서 'Outer Wall Speed(외벽 속도)'를 전체 속도의 50% 수준(약 25~30mm/s)으로 낮추면 진동이 줄어들어 표면 품질이 비약적으로 향상됩니다.
Q: 리트랙션(Retraction)이란 무엇인가요?
A: 노즐이 출력을 하지 않고 이동(Travel) 할 때, 필라멘트가 흘러내리지 않도록 모터가 필라멘트를 설정된 거리만큼 뒤로 당겨주는 기능입니다.
태그: #3D프린터설정 #큐라사용법 #Cura설정 #3D프린터거미줄 #리트랙션 #Retraction #출력품질 #3D프린터온도 #PLA온도 #Ender3설정